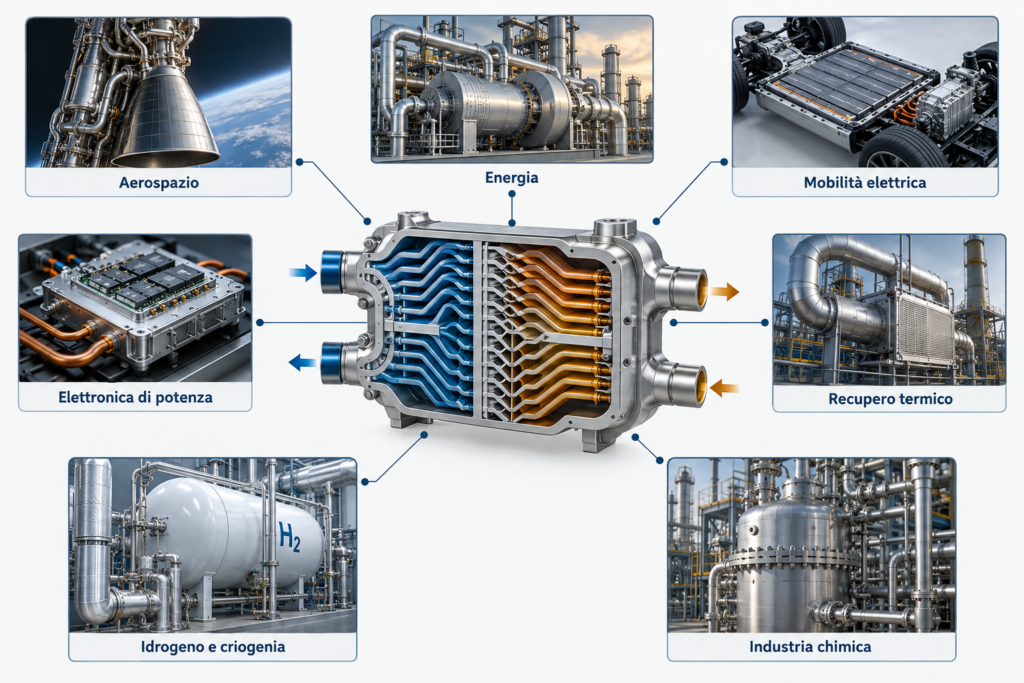
Gli scambiatori di calore sono dispositivi progettati per trasferire energia termica tra due o più fluidi mantenuti, nella maggior parte delle applicazioni, fisicamente separati. Sono impiegati in moltissimi settori industriali: dagli impianti energetici ai sistemi di climatizzazione, dai processi chimici alla mobilità elettrica, fino al raffreddamento dell’elettronica e di componenti aerospaziali. Nonostante la grande varietà di configurazioni disponibili, il principio di funzionamento è simile. Il calore viene trasferito dal fluido a temperatura maggiore alla parete solida che separa i circuiti e, successivamente, dalla parete al fluido più freddo. Il processo coinvolge quindi la convezione sui due lati dello scambiatore e la conduzione attraverso il materiale interposto.
Principi di funzionamento e criteri di progettazione degli scambiatori di calore
Dal carico termico alla superficie di scambio
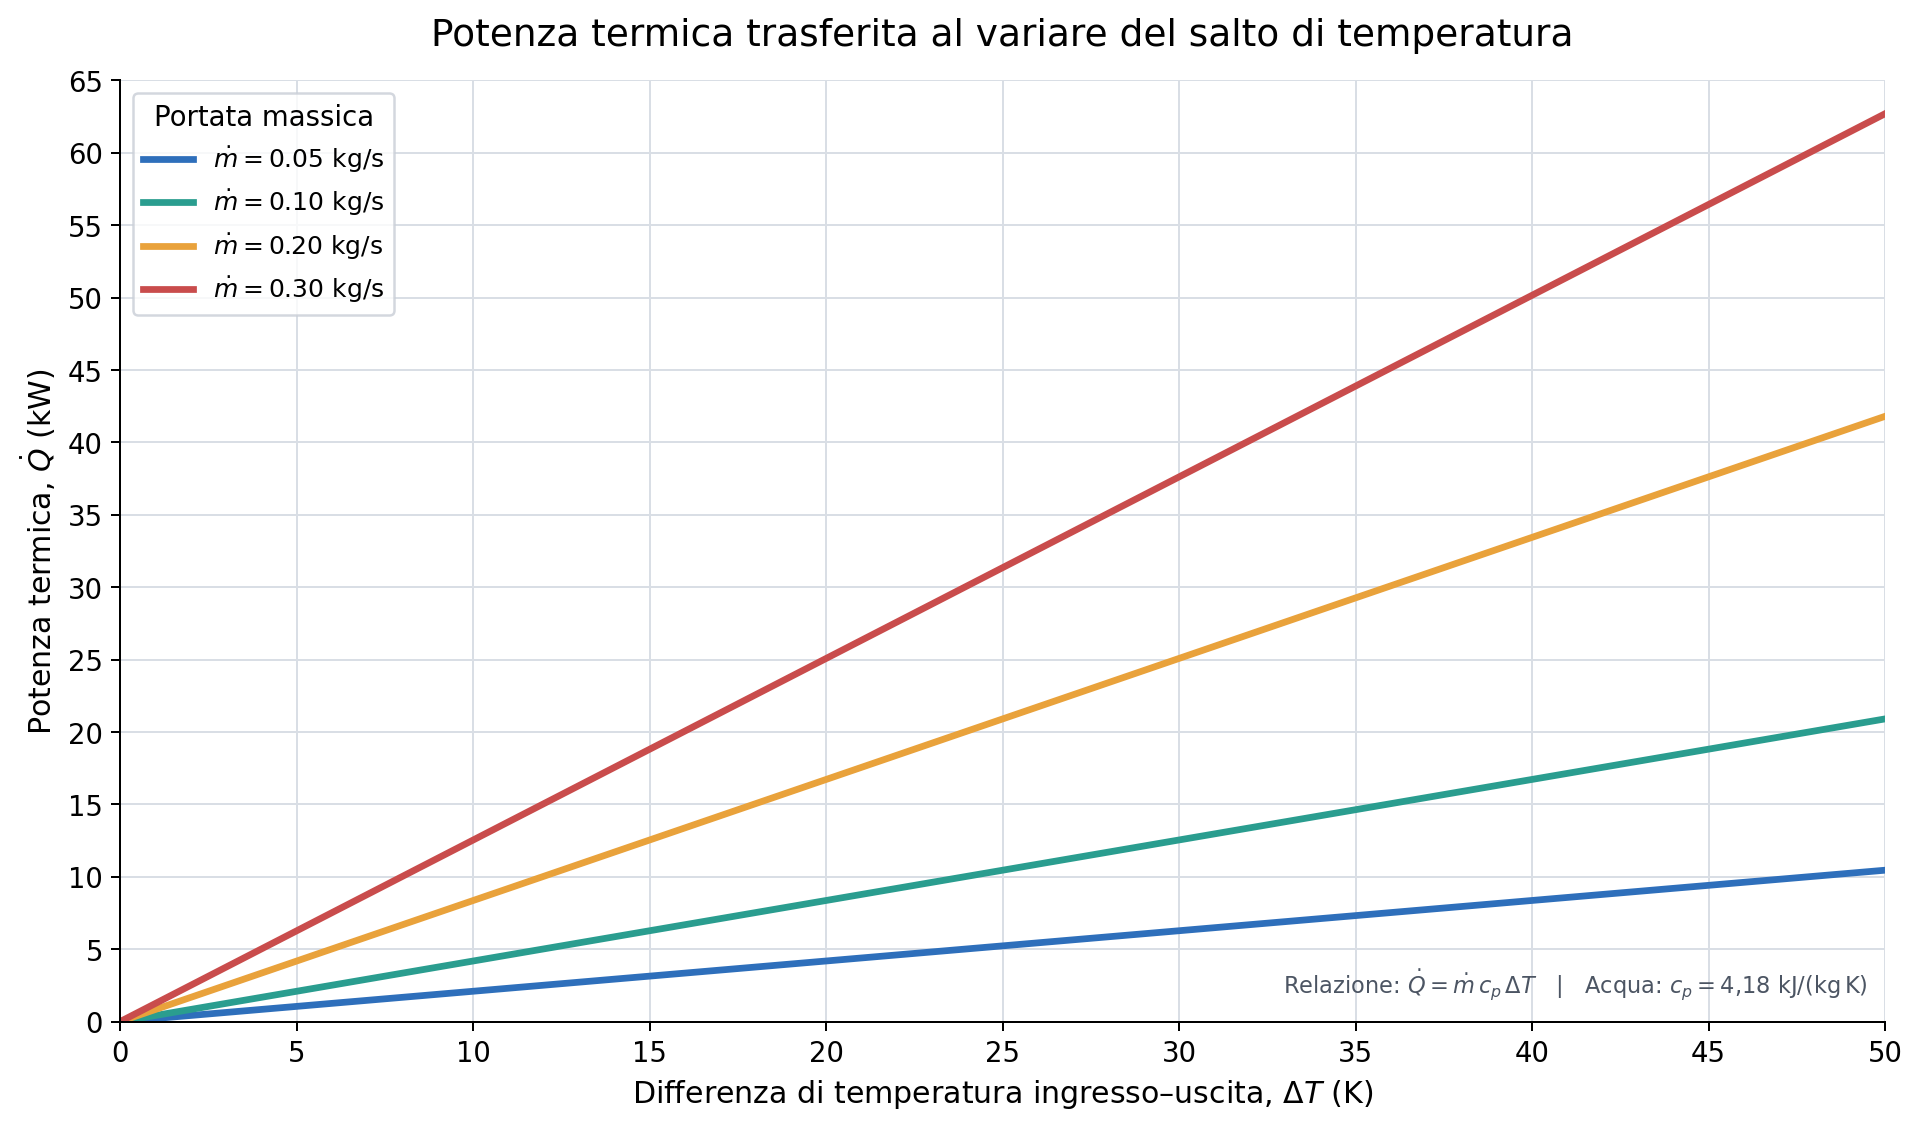
Il punto di partenza del dimensionamento è la determinazione della potenza termica che lo scambiatore deve trasferire. In assenza di dispersioni significative verso l’ambiente, l’energia ceduta dal fluido caldo coincide con quella assorbita dal fluido freddo. La potenza scambiata dipende dalla portata massica, dal calore specifico e dalla variazione di temperatura di ciascun fluido. Questo bilancio consente di determinare le temperature di uscita oppure, quando esse sono assegnate come requisito progettuale, le portate necessarie:
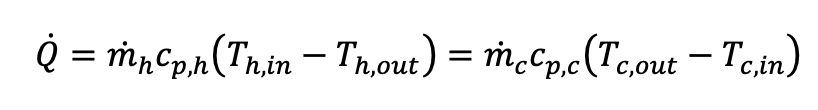
dove Q ̇ è la potenza termica trasferita, espressa in watt; m ̇ è la portata massica del fluido; c_p è il calore specifico a pressione costante; T indica la temperatura. I pedici h e c identificano rispettivamente il fluido caldo (hot) e quello freddo (cold). Questa relazione consente di calcolare le temperature di uscita o le portate necessarie una volta assegnato il carico termico.
A sua volta, la potenza termica scambiata può essere espressa mediante la relazione:
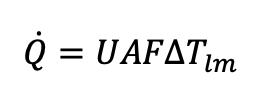
dove U è il coefficiente globale di scambio termico, A la superficie effettiva di scambio, F un fattore correttivo dipendente dalla configurazione dei flussi (F=1 nel caso ideale, altrimenti è in genere inferiore all’unità) e ΔTlm la differenza media logaritmica di temperatura. Questa relazione mostra che la prestazione dipende da tre elementi principali: capacità di trasferire calore attraverso pareti e fluidi, superficie disponibile e differenza di temperatura utile.
Quindi, il trasferimento attraverso la parete viene descritto mediante il coefficiente globale di scambio termico, che riassume le diverse resistenze incontrate dal flusso di calore. A esso contribuiscono la convezione tra il fluido caldo e la parete, la conduzione nel materiale, la convezione verso il fluido freddo e gli eventuali depositi presenti sulle superfici. Anche una parete realizzata con un materiale molto conduttivo può fornire prestazioni insufficienti se uno dei due fluidi genera un basso coefficiente convettivo. È il caso, ad esempio, degli scambiatori aria-liquido, nei quali la resistenza termica dominante è frequentemente localizzata sul lato dell’aria. In queste condizioni si ricorre ad alette o a geometrie capaci di aumentare la superficie esposta al fluido meno efficiente. Per una parete piana, assumendo la stessa superficie di riferimento sui due lati, il coefficiente globale può essere approssimato mediante:
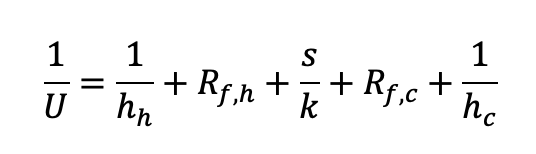
dove hh e hc sono i coefficienti convettivi sui lati caldo e freddo, s è lo spessore della parete, k la conducibilità termica del materiale e R(f,h), R(f,c) le resistenze termiche dovute ai depositi superficiali. La relazione evidenzia che il valore di U è controllato dalla resistenza termica dominante. Negli scambiatori aria-liquido, ad esempio, il termine 1/h relativo all’aria è spesso molto maggiore degli altri e rende necessario aumentare la superficie mediante alette o geometrie complesse.
La differenza di temperatura tra i due fluidi non rimane costante lungo lo scambiatore. Essa varia in relazione alle rispettive capacità termiche e alla disposizione delle correnti. Nel funzionamento in equicorrente i fluidi entrano dallo stesso lato e procedono nella medesima direzione; il gradiente termico è inizialmente elevato, ma diminuisce rapidamente. Nel funzionamento in controcorrente i fluidi scorrono invece in direzioni opposte, mantenendo una differenza di temperatura più uniforme. Questa configurazione consente generalmente una maggiore efficacia e può portare la temperatura di uscita del fluido freddo oltre quella di uscita del fluido caldo, risultato non ottenibile con l’equicorrente. Gli schemi a flussi incrociati rappresentano una soluzione intermedia e sono comuni nei radiatori, nei sistemi HVAC (Heating, Ventilation and Air Conditioning, acronimo usato per indicare sistemi integrati per controllare il clima e la qualità dell’aria all’interno degli edifici) e negli scambiatori aria-liquido.
Per tradurre questa distribuzione variabile in un parametro utilizzabile nel dimensionamento viene impiegata la differenza media logaritmica di temperatura. La potenza trasferibile risulta proporzionale a questa grandezza, al coefficiente globale e alla superficie disponibile. A parità di condizioni operative, l’aumento dell’area consente quindi di incrementare lo scambio termico o di ridurre la differenza di temperatura necessaria. Tale principio ha favorito lo sviluppo di dispositivi sempre più compatti, caratterizzati da un’elevata superficie interna rispetto al volume complessivo.
Prestazioni termiche, perdite di carico e integrità meccanica
L’aumento della superficie non determina automaticamente un miglioramento complessivo del sistema. Alette ravvicinate, canali di piccole dimensioni e percorsi tortuosi intensificano lo scambio, ma accrescono anche la resistenza idraulica. La pompa o il ventilatore devono quindi fornire una potenza maggiore per mantenere la portata richiesta. Una soluzione termicamente molto efficiente può risultare svantaggiosa se il consumo energetico necessario alla circolazione dei fluidi supera il beneficio ottenuto. La progettazione richiede pertanto un’ottimizzazione congiunta della potenza termica trasferita e delle perdite di pressione. La caduta di pressione in un canale può essere stimata mediante la relazione di Darcy-Weisbach, integrata con le perdite localizzate:
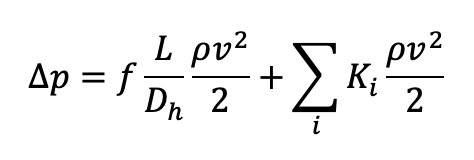
dove f è il fattore di attrito, L la lunghezza del percorso, Dh il diametro idraulico, ρ la densità del fluido, v la velocità media e Ki i coefficienti associati a curve, raccordi, diramazioni e variazioni di sezione. La potenza richiesta per la circolazione è:
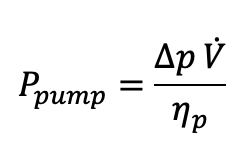
dove V ̇ è la portata volumetrica ed ηp il rendimento della pompa o del ventilatore. Queste relazioni formalizzano il compromesso tra intensificazione dello scambio termico e consumo energetico: canali più piccoli e tortuosi aumentano frequentemente sia il coefficiente convettivo sia la potenza di pompaggio.
Il comportamento del flusso assume quindi un ruolo determinante. Nei regimi laminari il moto è ordinato e lo scambio dipende fortemente dalla conduzione attraverso lo strato di fluido prossimo alla parete. Nei regimi turbolenti, il rimescolamento favorisce il trasporto di energia e aumenta il coefficiente convettivo, ma produce anche maggiori dissipazioni. La geometria può essere studiata per interrompere lo sviluppo dello strato limite, generare vortici controllati o indurre flussi secondari. Questi effetti devono essere ottenuti senza introdurre estese zone di ricircolo, nelle quali il fluido ristagna e la superficie disponibile viene utilizzata in modo inefficiente.
Accanto alle prestazioni termo-fluidodinamiche devono essere considerate le sollecitazioni meccaniche. La pressione interna produce tensioni nelle pareti e nei collettori, mentre le differenze di temperatura generano dilatazioni non uniformi e tensioni termiche. Avviamenti, arresti e variazioni di carico possono sottoporre il componente a cicli di fatica termomeccanica. Il dimensionamento deve inoltre impedire la deformazione eccessiva delle pareti sottili e garantire la separazione dei circuiti anche in presenza di difetti, corrosione o degrado progressivo. Per un condotto cilindrico a parete sottile, la tensione circonferenziale prodotta dalla pressione interna può essere stimata come:
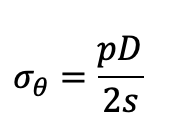
σθ=pD/2s
dove p è la differenza di pressione tra interno ed esterno, D il diametro interno e s lo spessore della parete. La deformazione termica libera è invece:
εth=αΔT
dove α è il coefficiente di dilatazione termica. Se la dilatazione è completamente impedita in una direzione, una prima stima della tensione termica è:
σth=EαΔT
con E modulo elastico del materiale. Negli scambiatori reali lo stato tensionale è più complesso, soprattutto in corrispondenza di collettori, raccordi, pareti sottili e microcanali, e richiede normalmente una verifica numerica termo-strutturale.
La selezione del materiale deriva quindi da un compromesso tra conducibilità termica, resistenza meccanica, compatibilità chimica, densità, costo e fabbricabilità. Rame e alluminio offrono elevata conducibilità, ma non sono adatti a ogni combinazione di temperatura, pressione e fluido. Gli acciai inossidabili e le leghe di nichel garantiscono maggiore resistenza in condizioni severe, sebbene trasferiscano il calore meno efficacemente. Nei sistemi avanzati trovano spazio anche leghe di titanio, ceramiche tecniche e compositi.
La progettazione di uno scambiatore è dunque un problema multidisciplinare nel quale termica, fluidodinamica, meccanica strutturale e tecnologia produttiva risultano strettamente connesse. I processi convenzionali obbligano spesso il progettista a scegliere tra configurazioni standardizzate. La produzione additiva modifica questo scenario, consentendo di intervenire direttamente sulla forma dei canali, sulla distribuzione locale delle superfici e sull’integrazione dei collettori. Prima di analizzare tali opportunità è però necessario riconoscere che la libertà geometrica non elimina i compromessi fondamentali: li trasferisce verso un insieme più ampio di variabili progettuali, rendendo possibile la ricerca di soluzioni prima irrealizzabili.
Dalle geometrie convenzionali agli scambiatori progettati per la produzione additiva
Le configurazioni tradizionali degli scambiatori di calore riflettono direttamente i processi con cui vengono fabbricate. Tubi, piastre e alette possono essere prodotti in modo economico mediante estrusione, laminazione, stampaggio o lavorazioni per asportazione di materiale, per poi essere assemblati tramite saldatura, brasatura o collegamenti meccanici. Questi processi hanno favorito lo sviluppo di architetture modulari e standardizzate, affidabili e facilmente dimensionabili, ma caratterizzate da vincoli geometrici precisi. I canali devono generalmente mantenere sezioni semplici, le pareti devono risultare accessibili agli utensili o ai sistemi di giunzione e i collettori vengono realizzati come elementi separati.
Una conseguenza di tale impostazione è la discontinuità tra la regione attiva dello scambiatore e il sistema di distribuzione dei fluidi. Nei collettori tradizionali, il passaggio da una sezione di ingresso relativamente grande a numerosi canali più piccoli può produrre separazioni del flusso e distribuzioni non uniformi della portata. Alcuni condotti ricevono così una quantità di fluido superiore a quella prevista, mentre altri lavorano al di sotto delle proprie potenzialità. L’aumento della superficie nominale non corrisponde quindi sempre a un suo utilizzo effettivo.
Anche le giunzioni costituiscono un limite importante. Ogni saldatura o brasatura introduce una possibile alterazione metallurgica e un punto nel quale possono svilupparsi difetti, corrosione o perdite. Negli scambiatori compatti, la presenza di numerose connessioni aumenta la complessità produttiva e rende più difficili l’ispezione e la manutenzione. Per ridurre questi rischi si adottano geometrie consolidate e spessori cautelativi, rinunciando talvolta a configurazioni termicamente più efficienti.
La libertà geometrica come variabile progettuale
La produzione additiva modifica il rapporto tra forma e processo. Il componente viene costruito per strati direttamente a partire da un modello digitale, permettendo di realizzare in un unico corpo canali, pareti di separazione, collettori e connessioni esterne. La geometria interna non deve necessariamente derivare da tubi o piastre assemblati, ma può essere definita sulla base della distribuzione delle temperature, delle pressioni e delle portate.
Le principali opportunità progettuali che derivano dall’adozione dell’AM sono:
– canali curvilinei e tridimensionali, con sezione variabile lungo il percorso;
– diramazioni progressive capaci di distribuire il fluido tra numerosi condotti;
– pareti sottili e superfici interne estese senza operazioni di assemblaggio;
– elementi di disturbo del flusso integrati, destinati a interrompere lo strato limite;
– transizioni graduali tra ingressi, collettori e zona attiva dello scambiatore;
– integrazione dello scambiatore in involucri o componenti strutturali più complessi.
Queste possibilità consentono di adattare localmente la geometria alle reali condizioni operative. Una zona caratterizzata da un’elevata densità di flusso termico può essere dotata di una maggiore superficie, di canali più ravvicinati o di una portata superiore. Nelle regioni meno sollecitate è invece possibile ridurre il materiale e contenere le perdite di pressione. Lo scambiatore può così assumere una struttura non uniforme, progettata per evitare punti caldi e utilizzare in modo più efficace il volume disponibile.
La libertà geometrica permette inoltre di ridurre il numero dei componenti. Collettori, raccordi e superfici di scambio possono essere riuniti in una parte monolitica, eliminando numerose giunzioni. Il vantaggio non consiste soltanto nella diminuzione della massa e dei tempi di assemblaggio, ma anche nella possibilità di rendere più graduale il percorso dei fluidi, limitando le perdite localizzate e le concentrazioni di tensione.
Progettare per il processo additivo
La produzione additiva non rende tuttavia realizzabile qualsiasi geometria. I canali interni devono essere compatibili con l’orientamento di costruzione e consentire la completa rimozione della polvere non consolidata. Passaggi eccessivamente lunghi, stretti o tortuosi possono risultare difficili da pulire e ispezionare. Le superfici rivolte verso il basso presentano spesso una rugosità maggiore e, in determinate condizioni, richiedono supporti che non possono essere rimossi dalle cavità interne.
La progettazione deve pertanto procedere insieme alla definizione del processo produttivo. Diametro minimo dei canali, spessore delle pareti, inclinazione delle superfici, accessibilità per la pulizia e tolleranze dimensionali diventano requisiti funzionali. Anche la rugosità interna assume un ruolo ambivalente: può intensificare lo scambio termico favorendo il rimescolamento, ma aumenta le perdite di carico e può agevolare l’accumulo di depositi.
Il passaggio dalla fabbricazione convenzionale all’additive manufacturing non consiste quindi nella semplice stampa di uno scambiatore già esistente. Il maggiore beneficio si ottiene ripensando il componente fin dalle prime fasi, secondo un approccio design for additive manufacturing. Geometria, prestazioni e fabbricabilità devono essere sviluppate simultaneamente, trasformando il processo produttivo da vincolo finale a parte integrante della progettazione.
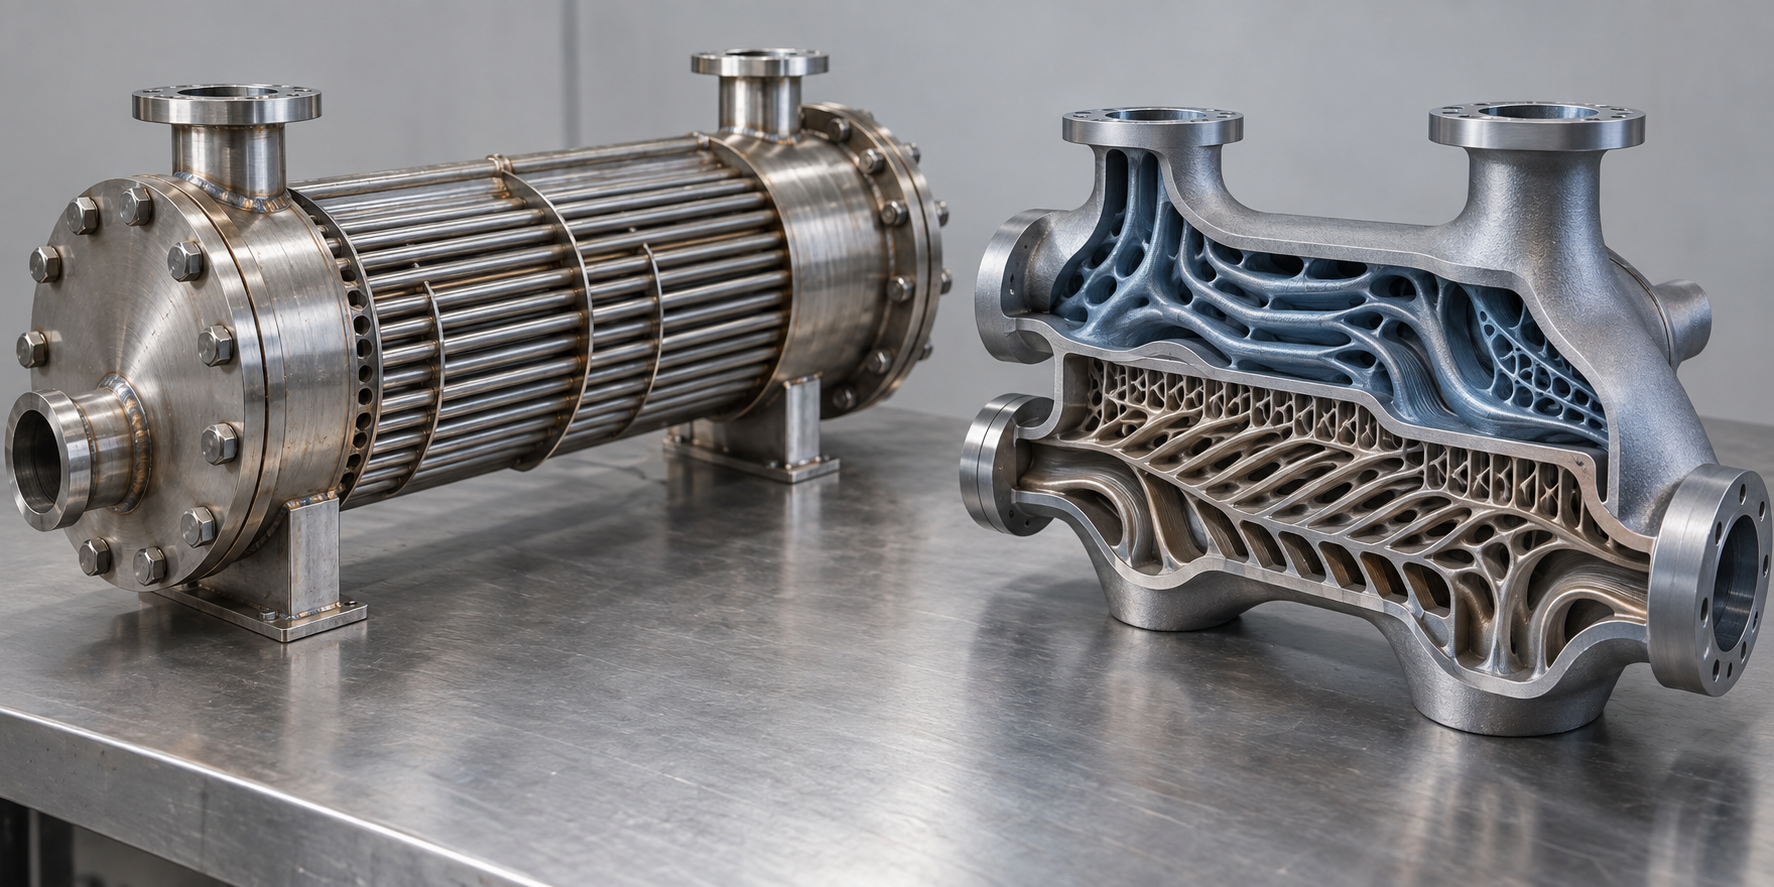
Geometrie avanzate, superfici TPMS e ottimizzazione termo-fluidodinamica
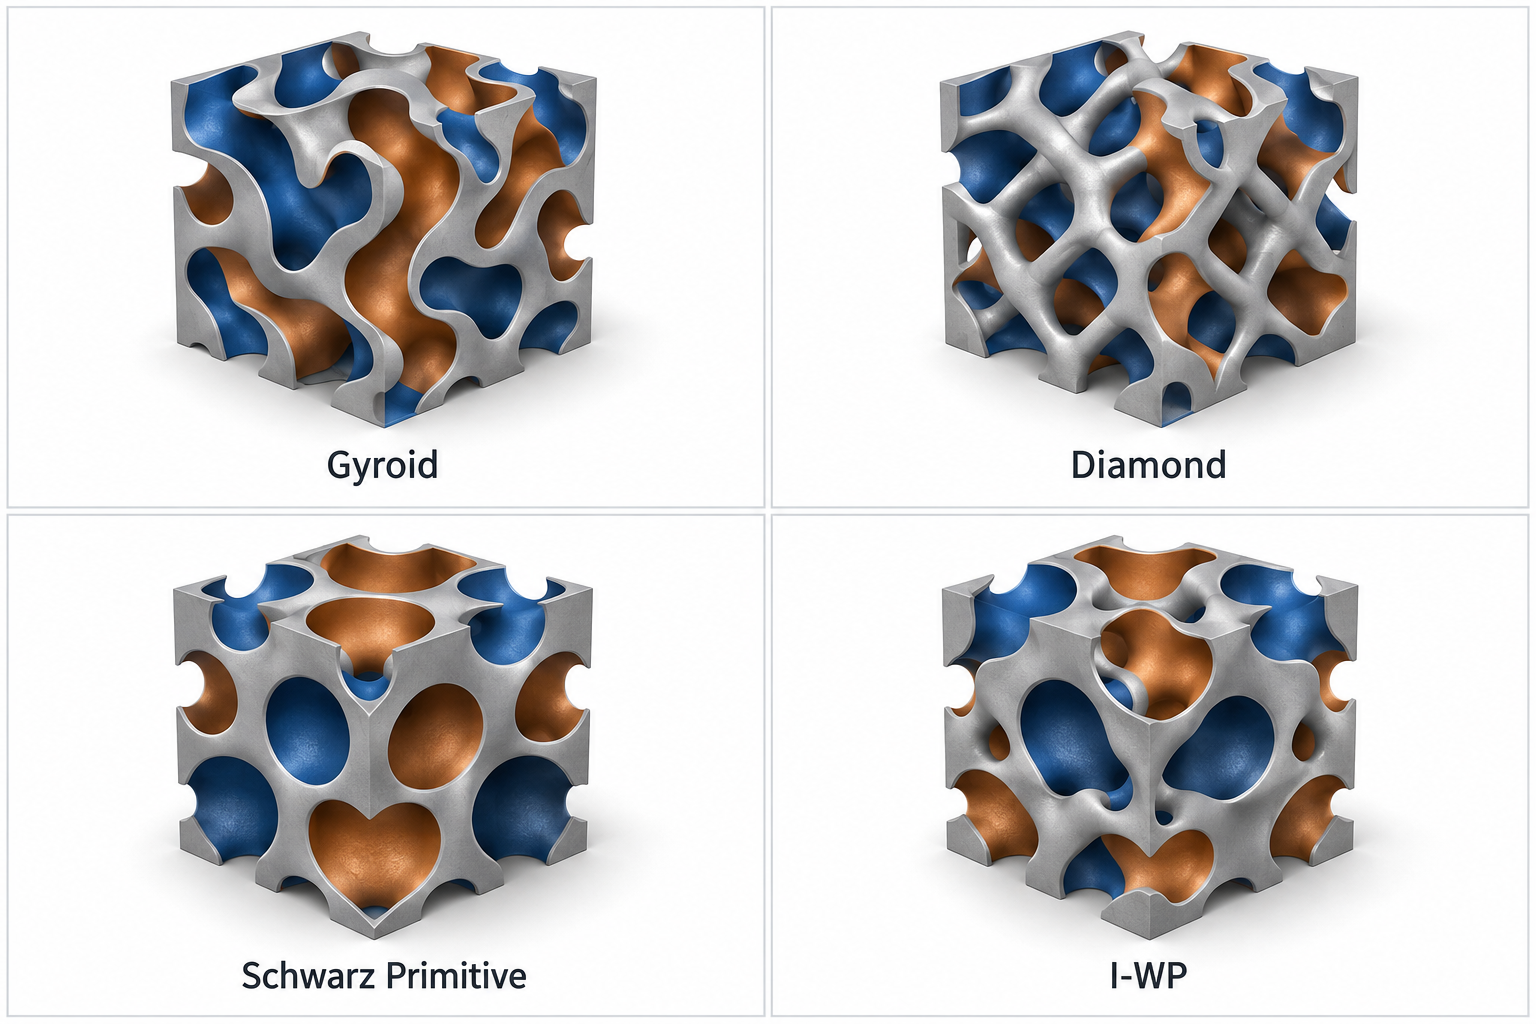
La libertà geometrica offerta dalla produzione additiva consente di superare la tradizionale distinzione tra canali, pareti e alette, trasformando il volume interno dello scambiatore in una struttura tridimensionale continua. Tra le configurazioni più promettenti rientrano le superfici TPMS, Triply Periodic Minimal Surfaces. Si tratta di superfici descritte mediante funzioni matematiche che si ripetono nelle tre direzioni dello spazio e presentano una curvatura media localmente nulla.
Una superficie TPMS divide il volume in due domini interconnessi ma separati da una parete continua. Questa caratteristica risulta particolarmente adatta agli scambiatori di calore: un fluido può attraversare il primo dominio e il secondo fluido quello adiacente, senza che i due circuiti entrino in comunicazione. A differenza delle strutture reticolari costituite da aste e nodi, le TPMS non presentano brusche discontinuità geometriche. La continuità delle curvature favorisce una distribuzione più regolare delle tensioni e permette al flusso di cambiare direzione progressivamente, limitando le zone di ristagno.
Le configurazioni più studiate comprendono le superfici Gyroid, Diamond, Schwarz Primitive e I-WP. Ciascuna genera una diversa combinazione di area specifica, tortuosità, dimensione dei passaggi e connettività. La superficie Gyroid presenta percorsi fluidi continui e privi di intersezioni nette; la Diamond offre un’elevata ramificazione e una superficie specifica molto ampia; la Primitive genera passaggi relativamente aperti, potenzialmente favorevoli al contenimento delle perdite di pressione. Non esiste quindi una geometria ottimale per tutte le applicazioni: la selezione dipende dalle proprietà dei fluidi, dal regime di moto, dalla potenza da trasferire e dai limiti di pompaggio.
Intensificazione dello scambio e perdite di pressione
Le TPMS possono migliorare lo scambio termico attraverso diversi meccanismi. L’elevato rapporto tra superficie e volume aumenta l’area disponibile senza accrescere significativamente l’ingombro esterno. La curvatura continua obbliga inoltre il fluido a modificare costantemente direzione, generando moti secondari che rinnovano lo strato fluido a contatto con la parete. In questo modo si riduce lo spessore dello strato limite termico e si rende più uniforme la distribuzione della temperatura.
L’intensificazione dello scambio comporta tuttavia un costo idraulico. Una struttura con celle piccole e pareti fitte offre una superficie maggiore, ma riduce la sezione libera e aumenta attrito e perdita di pressione. Celle più grandi facilitano il passaggio del fluido, ma diminuiscono la compattezza termica. Anche la porosità, definita come rapporto tra il volume libero e quello complessivo, influenza simultaneamente velocità, coefficiente convettivo e resistenza idraulica.
La valutazione non può pertanto basarsi soltanto sulla potenza termica trasferita. È necessario confrontare configurazioni che operino a parità di volume, portata o potenza di pompaggio. A questo scopo si utilizzano indicatori che mettono in relazione l’incremento dello scambio con quello dell’attrito. Una geometria è realmente vantaggiosa quando l’aumento della prestazione termica compensa l’energia aggiuntiva richiesta per far circolare il fluido.
Un ulteriore parametro è lo spessore della parete che separa i circuiti. Una parete sottile riduce la resistenza alla conduzione e la massa del componente, ma deve resistere alla differenza di pressione, alle tensioni termiche e alle variazioni dimensionali del processo additivo. Lo spessore non può quindi essere definito esclusivamente sulla base delle esigenze termiche, ma deve derivare da una verifica congiunta termo-fluidodinamica e strutturale.
Dalla simulazione alla geometria ottimizzata
La complessità delle TPMS rende difficile prevederne le prestazioni mediante le sole correlazioni utilizzate per tubi e condotti convenzionali. La progettazione ricorre quindi alla fluidodinamica computazionale, con cui si calcolano distribuzioni di velocità, pressione, temperatura e flusso termico. Le simulazioni permettono di individuare ricircoli, passaggi poco alimentati, gradienti eccessivi e regioni nelle quali la superficie risulta scarsamente utilizzata.
La geometria può essere descritta mediante pochi parametri fondamentali, quali dimensione della cella, porosità, spessore della parete e orientamento rispetto al flusso. Variando sistematicamente questi valori è possibile costruire mappe prestazionali e ricercare il compromesso più favorevole tra efficacia termica, caduta di pressione, massa e resistenza meccanica. L’ottimizzazione diventa quindi multiparametrica: il risultato non è una singola configurazione ideale, ma un insieme di soluzioni tra le quali scegliere in base alle priorità dell’applicazione.
La produzione additiva consente anche di variare localmente la struttura. Celle più piccole possono essere collocate nelle regioni soggette a maggiore carico termico, mentre passaggi più ampi possono essere adottati vicino agli ingressi o nelle zone in cui è necessario contenere la perdita di pressione. Si ottengono così TPMS a gradiente, nelle quali porosità e superficie specifica cambiano progressivamente nello spazio.
Questa possibilità rappresenta il passaggio più significativo rispetto agli scambiatori tradizionali: la superficie non viene più ripetuta in modo uniforme, ma può essere adattata alla distribuzione reale delle condizioni operative. La geometria diventa quindi parte attiva della regolazione dei flussi e del trasferimento termico, purché le soluzioni individuate numericamente rimangano compatibili con i limiti dimensionali, metallurgici e qualitativi del processo produttivo.
Applicazioni ad alte prestazioni e prospettive industriali
Gli scambiatori realizzati mediante AM risultano particolarmente interessanti quando compattezza, massa, efficienza e integrazione funzionale assumono maggiore importanza rispetto al costo unitario. Nel settore aerospaziale, la possibilità di incorporare circuiti di raffreddamento in camere di combustione, ugelli, pannelli radianti e componenti propulsivi consente di ridurre il numero di parti e le giunzioni. Nei cicli energetici ad alta efficienza, come quelli basati su anidride carbonica supercritica, microcanali e pareti sottili permettono invece di ottenere elevate densità di potenza in volumi contenuti, pur imponendo severe verifiche strutturali per le pressioni operative.
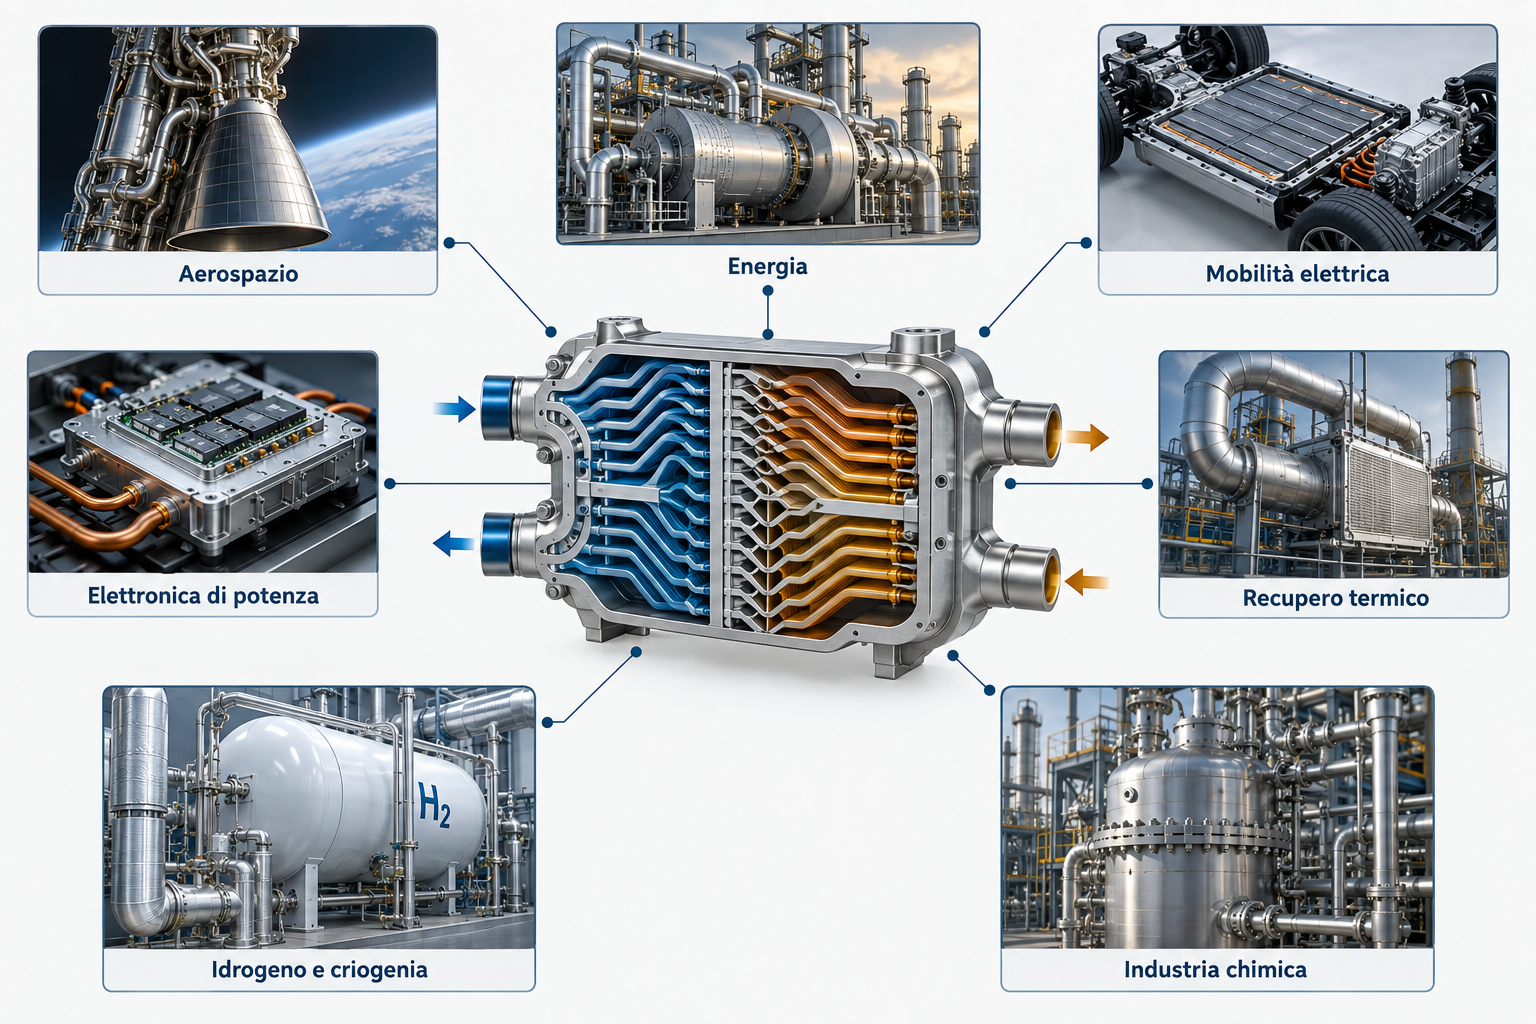
Nella mobilità elettrica e nell’elettronica di potenza, geometrie conformali possono seguire il profilo di batterie, inverter e motori, rendendo più uniforme la temperatura e limitando la formazione di punti caldi. Ulteriori applicazioni riguardano il recupero del calore nei processi industriali, i sistemi a idrogeno, gli impianti criogenici e le apparecchiature chimiche operanti con fluidi aggressivi. In questi contesti, la produzione additiva consente di integrare nello stesso componente scambio termico, distribuzione dei fluidi e funzione strutturale.
La diffusione industriale resta tuttavia condizionata dal costo di produzione, dalle dimensioni delle camere di stampa, dalla qualità delle superfici interne e dalla difficoltà di ispezionare canali non accessibili. La convenienza deve quindi essere valutata sull’intero sistema: uno scambiatore più costoso può risultare vantaggioso se riduce massa, ingombro, consumi di pompaggio, assemblaggi e rischio di perdita.
Le prospettive più interessanti riguardano l’integrazione tra simulazione termo-fluidodinamica, ottimizzazione automatica e controllo del processo. Lo sviluppo di procedure di qualifica, metodi non distruttivi e dati affidabili sulla durata permetterà di estendere ulteriormente queste soluzioni. La produzione additiva non sostituirà indiscriminatamente gli scambiatori convenzionali, ma renderà disponibili architetture progettate specificamente per condizioni operative nelle quali le geometrie tradizionali hanno raggiunto i propri limiti prestazionali.