Mentre le proprietà statiche dei componenti prodotti in AM mediante tecnologie Powder Bed Fusion (PBF) o Directed Energy Deposition (DED) risultano spesso comparabili a quelle ottenibili con processi convenzionali, il comportamento a fatica rappresenta ancora uno dei principali fattori limitanti per la loro diffusione industriale.
A prima vista, la letteratura mostra una notevole dispersione dei risultati sperimentali relativi alla resistenza a fatica dei componenti prodotti mediante Additive Manufacturing. Tuttavia, è stato dimostrato [1] che tale dispersione si riduce significativamente quando il limite di fatica viene correlato alla dimensione del difetto responsabile dell’innesco della cricca. In questa rappresentazione, i dati relativi ai materiali prodotti per via additiva risultano sostanzialmente sovrapponibili a quelli dei materiali ottenuti mediante processi convenzionali, evidenziando come il comportamento a fatica sia governato dagli stessi meccanismi fisici.
La differenza risiede quindi non nei meccanismi di danneggiamento, bensì nella natura dei difetti introdotti dal processo produttivo. Nei componenti AM, porosità, difetti di lack-of-fusion, elevata rugosità superficiale, anisotropia microstrutturale e tensioni residue costituiscono potenziali siti di innesco della cricca, determinando concentrazioni locali di tensione e una riduzione della resistenza a fatica. La progettazione non può quindi basarsi esclusivamente sulle proprietà nominali del materiale, ma deve considerare esplicitamente la presenza, la dimensione e la posizione dei difetti, adottando un approccio di tipo defect-based.
Il problema fondamentale: la fatica è governata dai difetti
Nei materiali metallici tradizionali l’innesco della cricca avviene frequentemente sulla superficie del componente, in corrispondenza di imperfezioni geometriche o discontinuità metallurgiche. Nei componenti AM il meccanismo è spesso diverso. Numerosi studi sperimentali hanno dimostrato che la vita a fatica è fortemente influenzata dalla presenza di porosità da intrappolamento di gas, difetti di mancata fusione, inclusioni, particelle parzialmente fuse aderenti alla superficie e rugosità superficiale elevata.
Le osservazioni frattografiche mostrano che la quasi totalità delle rotture a fatica ad alto numero di cicli (High Cycle Fatigue – HCF) origina da uno specifico difetto critico, la cui dimensione può essere dell’ordine di poche decine o centinaia di micrometri, come chiaramente visibile in Figura 1, dove sono riportati alcuni esempi delle principali modalità di innesco della cricca osservate in componenti prodotti mediante Additive Manufacturing.
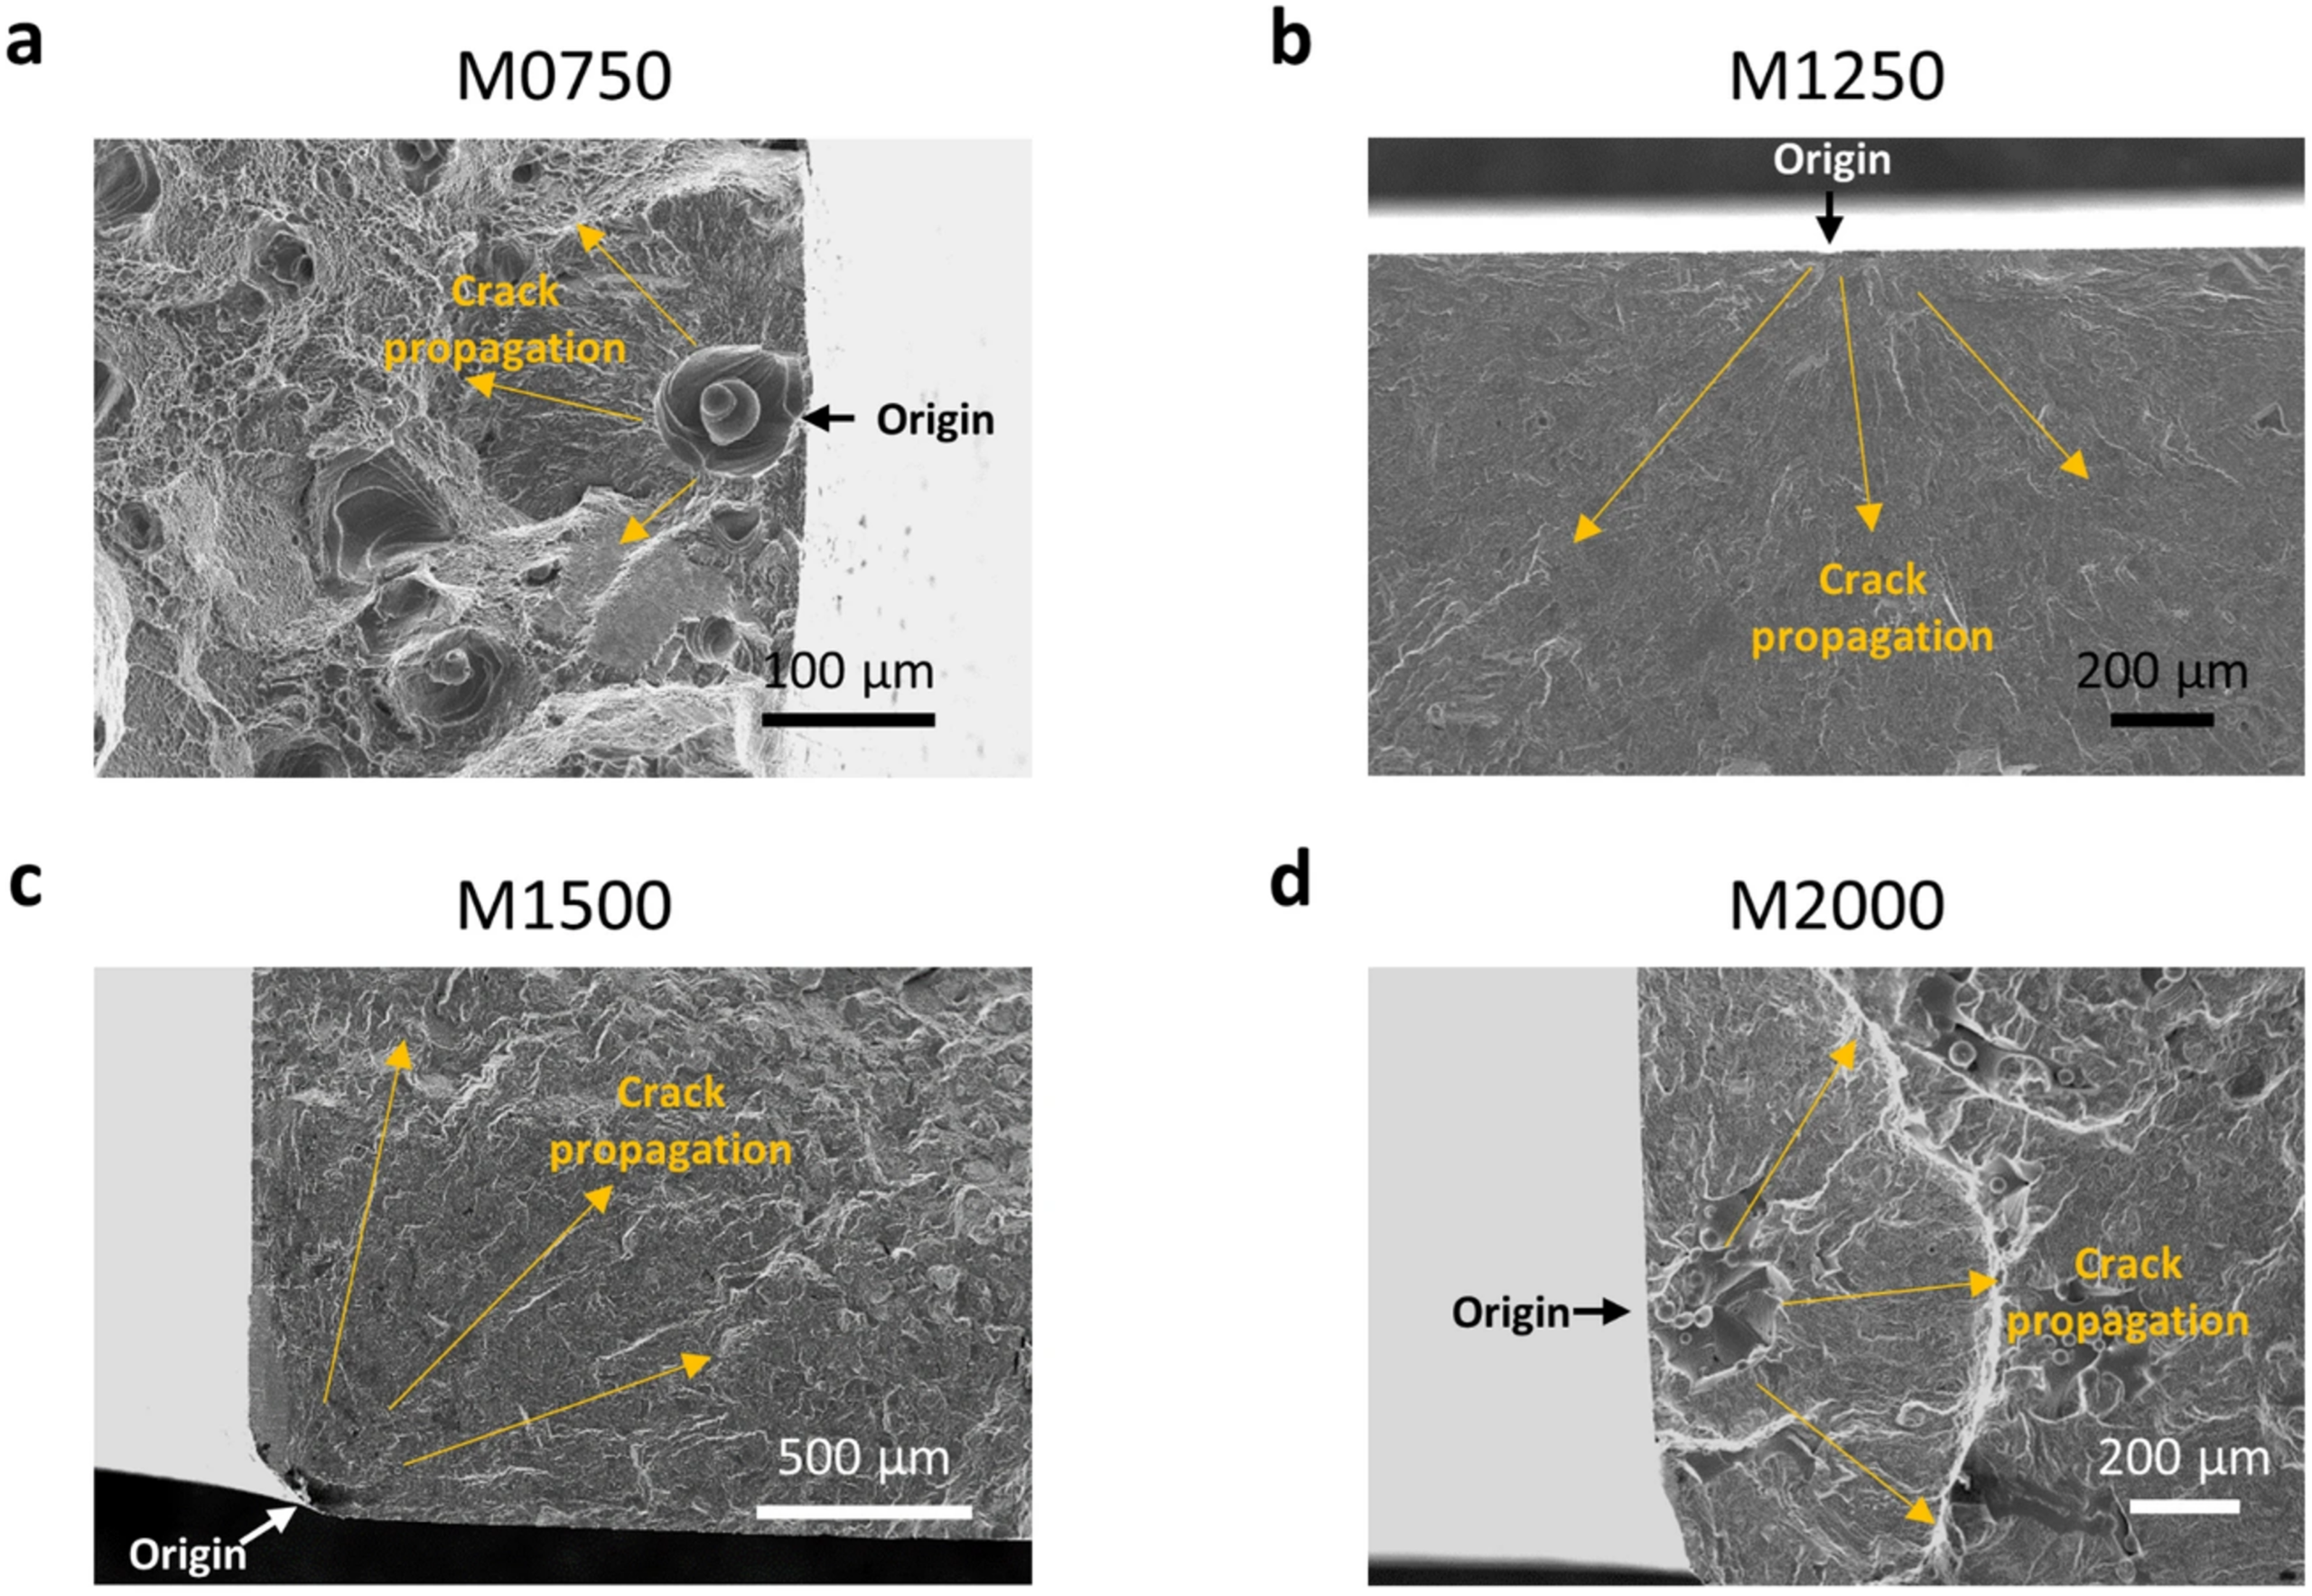
Figura 1 – Immagini frattografiche SEM di differenti modalità di innesco della cricca nei campioni prodotti mediante Additive Manufacturing. (a) Innesco da un poro affiorante in superficie; (b) innesco direttamente dalla superficie del componente; (c) innesco in corrispondenza di uno spigolo del provino, dove la concentrazione degli sforzi favorisce la nucleazione della cricca; (d) innesco da un difetto superficiale di mancata fusione (lack-of-fusion). Fonte: Errore. L’origine riferimento non è stata trovata.
Tra i difetti che influenzano la resistenza a fatica, anche la rugosità superficiale assume un ruolo particolarmente importante nei componenti prodotti mediante L-PBF. Le particelle parzialmente fuse e le irregolarità generate dal processo layer-by-layer agiscono infatti come micro-intagli, favorendo l’innesco della cricca. Tuttavia, come evidenziato da Barricelli et al. [2], il comportamento a fatica non è governato dal valore medio della rugosità (Ra o Sa), bensì dalla geometria della valle superficiale più severa, che può essere assimilata a una microcricca equivalente. Questo risultato rafforza ulteriormente il concetto di progettazione defect-based, poiché anche la rugosità deve essere interpretata come una popolazione di difetti e non come un semplice parametro metrologico.
Progettazione defect-based: il modello di Murakami
Le considerazioni sviluppate nelle sezioni precedenti conducono a una conseguenza importante: se la fatica è governata da un difetto, allora anche il dimensionamento deve essere basato sul difetto e non solamente sul materiale. Gli approcci basati sulla meccanica della frattura considerano il difetto non come un’anomalia statistica da eliminare, ma piuttosto un parametro esplicito del dimensionamento. L’obiettivo non è quindi assumere un materiale privo di difetti, bensì determinare quale dimensione massima del difetto sia compatibile con la vita a fatica richiesta. Tra gli approcci maggiormente utilizzati in ambito industriale, il modello proposto da Yukitaka Murakami rappresenta uno dei più semplici ed efficaci per stimare il limite di fatica in presenza di piccoli difetti.
L’ipotesi fondamentale è che pori, inclusioni e difetti di processo possano essere assimilati a una microcricca equivalente, la cui severità è descritta mediante il parametro geometrico
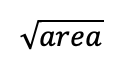
ovvero la radice quadrata dell’area proiettata del difetto sul piano perpendicolare alla direzione di massima tensione. Murakami ha mostrato come il limite di fatica dipenda principalmente da due grandezze: la durezza del materiale, espressa mediante la durezza Vickers (HV) e la dimensione del difetto equivalente, rappresentata da √area. Il limite di fatica può essere stimato mediante la relazione:
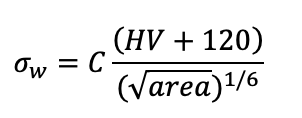
Dove C dipende dalla posizione del difetto (interno, tipicamente 1,53; o superficiale, tipicamente 1,43). L’aspetto più interessante del modello è che la dipendenza dalla dimensione del difetto è relativamente debole (esponente 1/6), ma sufficiente a spiegare le significative dispersioni sperimentali tipiche dei componenti prodotti mediante Additive Manufacturing. Difetti che differiscono di poche decine di micrometri possono infatti determinare variazioni apprezzabili del limite di fatica, soprattutto nel regime High Cycle Fatigue.
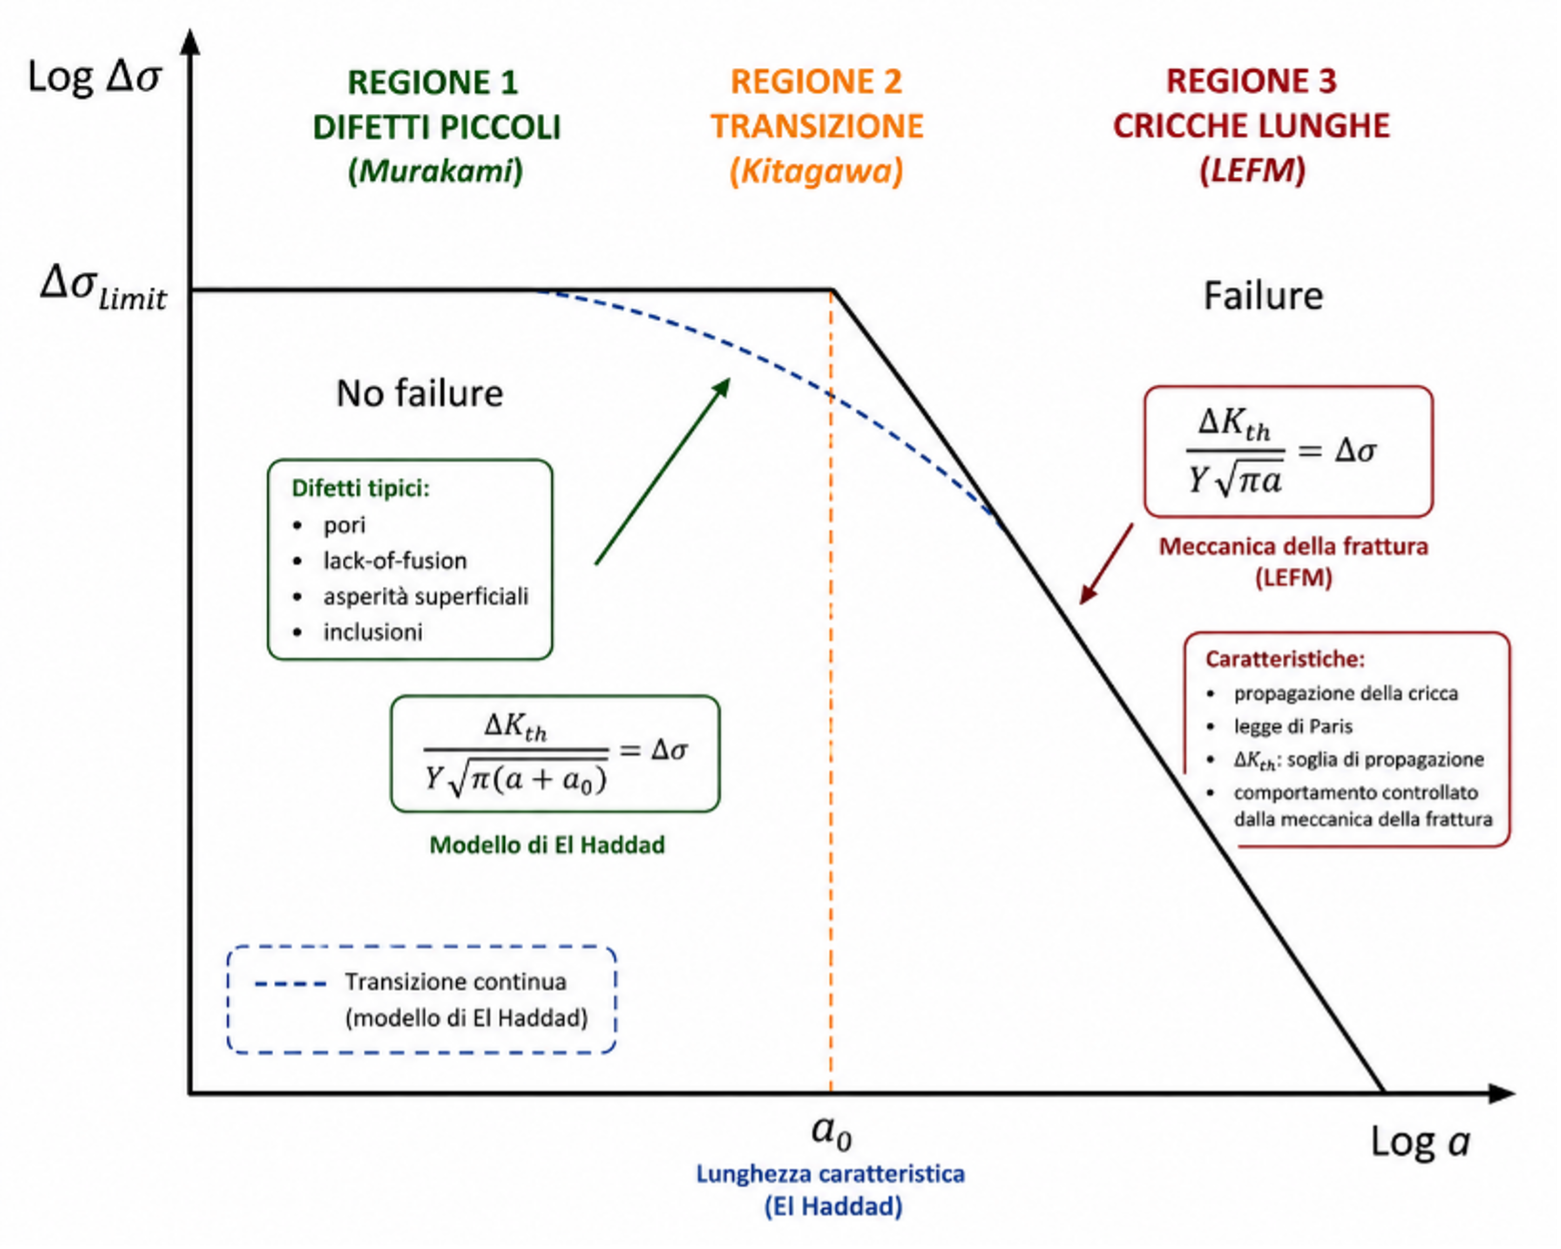
Dal punto di vista pratico, il metodo di Murakami consente di integrare direttamente le informazioni provenienti dalla tomografia computerizzata o dalle analisi frattografiche nel processo di progettazione. Una volta individuata la dimensione del difetto più critico, è infatti possibile stimare il limite di fatica del componente senza ricorrere a estese campagne sperimentali. Nel campo dei piccoli difetti, corrispondente alla Regione 1 del diagramma di Kitagawa-Takahashi (Figura 2). Nel diagramma di Kitagawa-Takahashi l’asse verticale rappresenta il range di tensione Δσ. Per un ciclo completamente alternato (R=-1), il limite di fatica del modello di Murakami è espresso in termini di tensione alternata σw, essendo Δσ=2σw.
Oltre Murakami: Kitagawa-Takahashi e Fracture Mechanics
Sebbene il modello di Murakami rappresenti uno strumento estremamente efficace per stimare il limite di fatica in presenza di piccoli difetti, esso non descrive il comportamento dell’intero spettro dimensionale. All’aumentare della dimensione del difetto, infatti, il meccanismo di danneggiamento cambia profondamente. Se per pori e microdifetti l’innesco della cricca costituisce la fase dominante della vita a fatica, nel caso di difetti più grandi la cricca può essere considerata già esistente e la vita del componente è governata prevalentemente dalla sua propagazione.
In queste condizioni non è più sufficiente descrivere il difetto attraverso la sua dimensione equivalente, ma occorre valutare il campo tensionale presente all’apice della cricca. A tale scopo si ricorre alla meccanica della frattura lineare elastica (Linear Elastic Fracture Mechanics, LEFM), nella quale il comportamento è descritto dal fattore di intensificazione degli sforzi K. Nel caso di carichi ciclici assume particolare importanza il suo intervallo di variazione, indicato con ΔK, che governa la propagazione della cricca secondo leggi consolidate, come la legge di Paris.
∆K=Y ∆σ √πa
Dove Y è un fattore geometrico (adimensionale); Δσ è l’intervallo di tensione applicata e a è la lunghezza della cricca (o del difetto equivalente). Se il valore di ΔK rimane inferiore alla soglia di propagazione ΔK_th, la cricca non cresce in modo stabile; al di sopra di tale soglia, invece, la propagazione diventa progressivamente più rapida fino alla rottura del componente. A differenza del limite di fatica, ΔK_th non viene ricavato da prove S–N, ma è determinato sperimentalmente mediante prove di propagazione della cricca secondo procedure normalizzate, come la ASTM E647.
Il collegamento tra questi due regimi è rappresentato nel diagramma di Kitagawa-Takahashi (Figura 2) dove, per evitare la discontinuità tra i due regimi, El Haddad ha proposto l’introduzione della lunghezza caratteristica a_0, funzione del limite di fatica del materiale e della soglia di propagazione della cricca. Tale parametro consente di ottenere una transizione continua tra il comportamento controllato dall’innesco della cricca e quello governato dalla sua propagazione, rendendo il diagramma di Kitagawa uno strumento particolarmente efficace per la progettazione defect-based dei componenti prodotti mediante Additive Manufacturing.
Questo approccio consente inoltre di interpretare in modo unitario il comportamento a fatica dei materiali ottenuti mediante Additive Manufacturing e di quelli prodotti con processi convenzionali. Una volta che la resistenza a fatica viene correlata alla dimensione del difetto responsabile dell’innesco della cricca, la dispersione dei risultati sperimentali si riduce sensibilmente e il comportamento dei diversi materiali risulta governato dagli stessi principi della meccanica della frattura. Ne consegue che i concetti di defect tolerant design, sviluppati originariamente per componenti ottenuti mediante fusione o deformazione plastica, possono essere applicati con successo anche ai componenti prodotti mediante Additive Manufacturing. L’obiettivo della progettazione non è quindi assumere un materiale privo di difetti, bensì verificare che la dimensione massima dei difetti compatibili con il processo produttivo sia inferiore a quella ammissibile per la vita a fatica richiesta.
Linee guida per la progettazione a fatica di componenti AM
Sulla base delle più recenti evidenze sperimentali e delle applicazioni industriali, è possibile sintetizzare alcune raccomandazioni progettuali.
Limitare le superfici as-built nelle zone ad elevata sollecitazione. Le superfici ottenute direttamente dal processo L-PBF presentano asperità e discontinuità geometriche che costituiscono siti preferenziali di innesco della cricca. Quando possibile, le superfici soggette a elevate tensioni cicliche dovrebbero essere sottoposte a lavorazioni meccaniche o ad opportuni trattamenti di finitura, riducendo la severità degli intagli superficiali e incrementando il limite di fatica.
Ottimizzare l’orientamento di costruzione. L’orientamento del componente durante la fabbricazione influenza direttamente distribuzione e dimensione dei difetti, rugosità superficiale, microstruttura e stato tensionale residuo. La scelta dell’orientamento non dovrebbe quindi essere guidata esclusivamente da considerazioni di produttività o di consumo di supporti, ma anche dalla direzione dei principali stati tensionali in esercizio. Le superfici maggiormente sollecitate dovrebbero essere orientate in modo da minimizzare la rugosità e la probabilità di formazione di difetti critici.
Integrare i controlli non distruttivi nel processo di progettazione. Per componenti destinati ad applicazioni critiche è opportuno prevedere fin dalle prime fasi progettuali adeguate tecniche di controllo non distruttivo (NDT). La tomografia computerizzata (micro-CT) rappresenta oggi lo strumento più efficace per la caratterizzazione tridimensionale della porosità interna, mentre controlli con liquidi penetranti, correnti indotte o ultrasuoni possono essere impiegati per individuare difetti superficiali o subsuperficiali. La definizione dei limiti di accettabilità dei difetti dovrebbe costituire parte integrante delle specifiche progettuali.
Considerare il post-processing come una variabile di progetto. Trattamenti termici di distensione, Hot Isostatic Pressing (HIP), pallinatura, lucidatura chimica o meccanica non devono essere considerati semplici operazioni di finitura, bensì elementi fondamentali del processo di progettazione. Essi modificano in maniera significativa lo stato tensionale residuo, la porosità e la morfologia superficiale, influenzando direttamente la resistenza a fatica del componente.
Adottare criteri di verifica defect-based. Per componenti soggetti a carichi ciclici elevati, la verifica mediante curve S–N ottenute su provini standard può risultare insufficiente. È preferibile ricorrere ad approcci che considerino esplicitamente la presenza dei difetti, quali il modello di Murakami, basato sulla dimensione del difetto equivalente √area; il diagramma di Kitagawa-Takahashi, che descrive la transizione tra limite di fatica e propagazione della cricca e i modelli di Linear Elastic Fracture Mechanics (LEFM) e gli approcci damage tolerant, nei quali il difetto iniziale viene trattato come una microcricca preesistente.
Considerazioni conclusive
La progettazione a fatica nell’Additive Manufacturing richiede un profondo cambiamento di paradigma rispetto ai metodi tradizionali. Il limite di fatica non può più essere considerato una proprietà intrinseca del materiale, ma il risultato dell’interazione tra materiale, processo produttivo, difetti, stato superficiale e trattamenti post-produzione. In quest’ottica, il progettista non deve limitarsi a scegliere una lega o verificare uno stato tensionale, ma deve definire l’intera catena di fabbricazione, specificando orientamento di costruzione, post-processing, controlli non distruttivi e criteri di accettazione dei difetti. Solo attraverso questo approccio integrato è possibile sfruttare appieno il potenziale dell’Additive Manufacturing nelle applicazioni strutturali soggette a fatica.
Bibliografia
[1]Beretta, S., & Romano, S. (2017). A comparison of fatigue strength sensitivity to defects for materials manufactured by AM or traditional processes. International Journal of Fatigue, 94, 178–191. https://doi.org/10.1016/j.ijfatigue.2016.06.020
[2]Moon, S., Ma, R., Attardo, R. et al. Impact of surface and pore characteristics on fatigue life of laser powder bed fusion Ti–6Al–4V alloy described by neural network models. Sci Rep 11, 20424 (2021). https://doi.org/10.1038/s41598-021-99959-6.
[3]Barricelli, L., Patriarca, L., du Plessis, A., & Beretta, S. (2023). A comparison of fatigue analysis methods for L-PBF net-shape surfaces in Ti6Al4V parts. Theoretical and Applied Fracture Mechanics, 128, 104143. https://doi.org/10.1016/j.tafmec.2023.104143.