Nei processi chimici dove temperature, pressioni e aggressività dei fluidi non concedono margini di sicurezza ai materiali con cui vengono a contatto, la filtrazione metallica sta attraversando una trasformazione profonda grazie ai nuovi metodi di progettazione e alle tecnologie produttive.
Per decenni il filtro sinterizzato ha rappresentato la risposta di default. Affidabile, standardizzato, economicamente accessibile, eppure fondamentalmente cieco rispetto alla geometria interna e alle perdite di energia indotte. La manifattura additiva metallica introduce una variabile che i processi convenzionali non sapevano nemmeno formulare, ovvero la possibilità di progettare la porosità secondo strutture specifiche. Strutture TPMS, lattici parametrici, gradienti di permeabilità calcolati al micrometro, questo articolo esplora come le tecnologie di stampa metallica stiano ridefinendo prestazioni, durata e margini di personalizzazione dei filtri per applicazioni chimiche e petrolchimiche di fascia alta.
Dalla sinterizzazione alla porosità
Nel settore chimico, i sistemi di filtrazione sono componenti silenziosi ma molto importanti per il corretto svolgimento del processo. Garantiscono la purezza dei fluidi, proteggono i reattori da contaminazioni particolate e operano in condizioni che nessun polimero potrebbe tollerare: temperature superiori ai 400 °C, atmosfere fortemente ossidanti o riducenti, pressioni differenziali nell’ordine delle decine di bar. Per decenni la risposta standard a queste esigenze è stata il filtro metallico sinterizzato con polveri di acciaio inossidabile o bronzo pressate e trattate termicamente fino a formare una struttura porosa continua, con distribuzione dei pori casuale e parametri filtrativi definiti più dalla statistica che dal progetto. Questo approccio porta certamente dei vantaggi, come i costi contenuti, filiera produttiva consolidata, normative mature. Eppure, la distribuzione aleatoria della porosità pone un limite alle prestazioni ottenibili. Il meato medio e la deviazione standard della distribuzione dimensionale dei pori sono grandezze misurate a posteriori, non scelte a priori. Il progettista di impianto seleziona un componente da catalogo adattandolo al processo, non viceversa. La manifattura additiva metallica ha iniziato a cambiare questa logica non per la novità tecnologica in sé, ma in quanto permette di progettare la porosità. Dove il sinterizzato offre una distribuzione di pori con varianza difficilmente controllabile, le tecnologie additive consentono di definire la geometria tridimensionale del volume poroso con precisione che, su macchine di fascia alta, scende sotto i 50 µm. In filtrazione la geometria del poro determina la caduta di pressione, la ritenzione particolata, la possibilità di pulizia a controcorrente e il costo operativo complessivo dell’impianto.
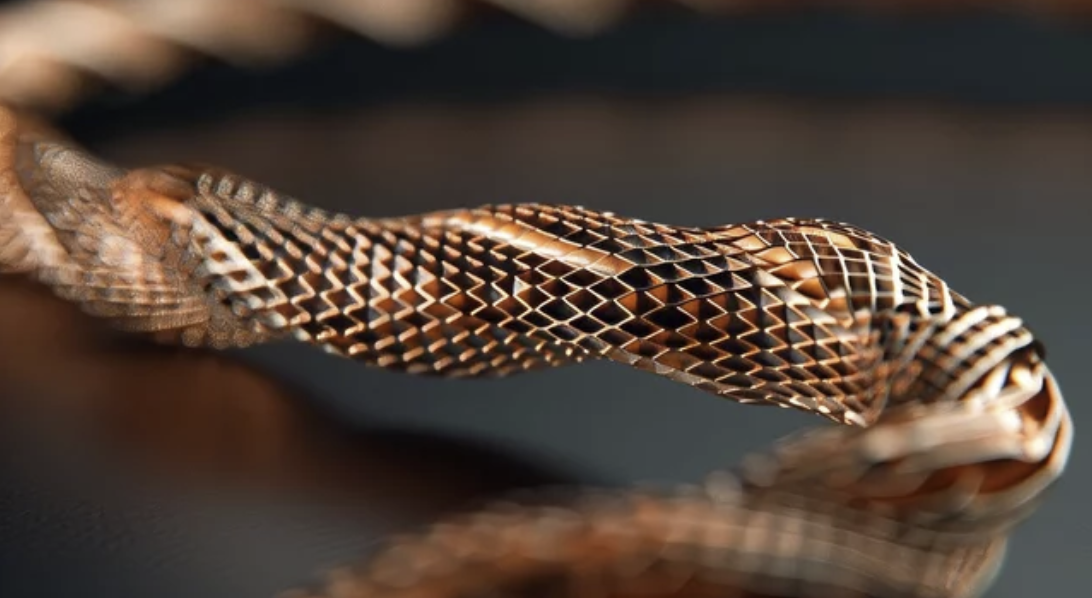
Questa libertà geometrica della manifattura additiva permette di progettare strutture interne che ottimizzano simultaneamente più obiettivi in conflitto tra loro, come l’alta superficie specifica, bassa caduta di pressione, elevata ritenzione particolata, facilità di rigenerazione. Quste strutture particolari vengono denominate TPMS, o superfici minimali triperiodiche come la giroide, la superficie di Schwartz-P o la struttura Diamond. Una giroide divide lo spazio in due regioni continue senza che nessuna delle due sia semplicemente connessa. In termini filtrativi questo significa che il mezzo non presenta percorsi preferenziali rettilinei. Il fluido è costretto a seguire traiettorie curvilinee continue, il che aumenta il tempo di residenza, favorisce la deposizione per inerzia delle particelle e distribuisce in modo più omogeneo il carico di solidi sulla superficie filtrante. La porosità di queste strutture è parametrica. Variando il periodo della cella unitaria e lo spessore della parete si spostano in modo prevedibile tanto la dimensione del poro quanto la percentuale volumetrica del vuoto, tipicamente tra il 30 e l’85 % per strutture TPMS in LPBF. La relazione tra porosità e permeabilità
segue, in prima approssimazione, la legge di Kozeny-Carman:
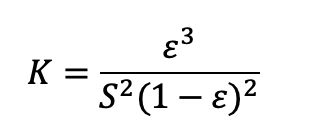
dove S è la superficie specifica del mezzo. Il progettista sceglie un punto operativo su questa curva in funzione delle specifiche di impianto, invece di trovarlo a posteriori misurando campioni. I lattici a celle aperte, con strutture BCC, FCC o octet-truss, rappresentano un’alternativa computazionalmente più semplice, con superfici specifiche dell’ordine di 1.000–3.000 m²/m³ e densità relative tra il 10 e il 40 %. Rispetto alle TPMS mostrano però maggiore anisotropia e maggiore sensibilità alla direzione di fabbricazione, con proprietà filtrative potenzialmente non uniformi lungo le diverse direzioni del flusso.
Dal punto di vista della progettazione pratica di questi sistemi, è fondamentale che vengano integrati software o sistemi di calcolo numerico per assistere i progettisti nella definizione di tali geometrie. L’ottimizzazione topologica, un esempio di questi strumenti, parte dalla definizione del dominio di progetto, dei vincoli di porosità e della funzione obiettivo, tipicamente indicata come la minimizzazione della caduta di pressione a parità di efficienza di ritenzione, e risolve il campo di flusso nel volume poroso con modelli Navier-Stokes o Darcy-Brinkman; un ciclo iterativo modifica la distribuzione locale della porosità fino alla convergenza e alla definizione della geometria ottimale.
Materiali e tecnologie di processo
La scelta del materiale è vincolata dalla compatibilità chimica con il fluido di processo. Nell’industria chimica questo è spesso il fattore dominante, ancor prima di definire la geometria del filtro stesso. Tra i materiali che si possono trovare nelle applicazioni industriali, l’acciaio inossidabile 316L è il più diffuso. Grazie alla sua buona resistenza alla corrosione in ambienti acidi moderati, saldabilità eccellente, disponibilità di polvere qualificata per LPBF a costi contenuti. Per applicazioni più gravose, come gli ambienti ad alto tenore di cloruri, acidi forti, temperature superiori ai 600 °C, si passa alle superleghe a base nichel. L’Inconel 625 e l’Inconel 718 sono processabili in LPBF con parametri consolidati; Hastelloy C-276 e C-22 richiedono maggiore attenzione per la tendenza alle cricche da solidificazione. Offrono però una resistenza alla corrosione in ambienti riducenti che nessun acciaio inossidabile può eguagliare. Per filtri destinati a processi ad alta temperatura in atmosfere ossidanti, le leghe FeCrAl e le leghe nichel-cromo ad alto contenuto di alluminio sono candidati promettenti. Lo strato protettivo di Al₂O₃ che si forma in esercizio garantisce resistenza all’ossidazione fino a 1.300 °C. Pochi fornitori di polvere certificano oggi questi materiali per LPBF, e questo rimane un collo di bottiglia nello sviluppo applicativo. Il titanio, in particolare Ti-6Al-4V, entra in gioco dove la leggerezza è fondamentale o dove la biocompatibilità del filtrato è richiesta, come in processi farmaceutici o alimentari. La sua reattività chimica in forma di polvere impone camere di processo in atmosfera inerte controllata.
Tra i processi additivi oggi disponibili, sono tre i più rilevanti per i filtri metallici industriali. La Laser Powder Bed Fusion, nota con marchi come SLM o nella variante a fascio elettronico EBM, è la più matura per strutture ad elevata risoluzione geometrica. Strati di polvere da 20–80 µm vengono fusi selettivamente da un laser; la stratificazione costruisce il componente tridimensionale. Per i filtri, l’LPBF permette di realizzare geometrie interne dei canali, lattici, superfici minimali triperiodiche, inaccessibili a qualsiasi processo sottrattivo.
Con il Binder Jetting, una testina inkjet deposita un legante polimerico su strati di polvere metallica, aggregando selettivamente le particelle. La parte verde viene poi sinterizzata in forno, con ritiro volumetrico prevedibile del 15–20 %. Questa tecnologia è più adatta a grandi lotti e presenta costi per pezzo inferiori rispetto all’LPBF, a fronte di risoluzione geometrica minore. La porosità residua non trascurabile, e spesso è la caratteristica penalizzante, può diventare un vantaggio se controllata accuratamente. Il Directed Energy Deposition, infine, è meno utilizzato per filtri di precisione, ma trova applicazione nella riparazione e nel rivestimento di componenti filtrativi esistenti, soprattutto per depositare leghe speciali su substrati a geometria complessa.
Nessuna di queste tecnologie additive è in grado di produrre un filtro pronto all’uso direttamente dalla macchina. In strutture con meati inferiori ai 200 µm, le particelle di polvere non fusa tendono a sinterizzarsi parzialmente alle pareti durante la costruzione, occludendo canali che il progetto prevedeva aperti. Vibrazioni ultrasoniche in bagno di solvente, insufflazione di gas in pressione e combinazioni delle due tecniche sono i metodi più diffusi; per strutture TPMS complesse il problema è particolarmente critico nelle celle centrali del pezzo, lontane dagli accessi diretti. Il trattamento termico riduce le tensioni residue da gradiente termico e ottimizza la microstruttura. Nell’Inconel 625, un ciclo di solubilizzazione a 1.150 °C seguito da invecchiamento porta a un’omogenizzazione della distribuzione dei carburi e a un aumento della tenacità. In applicazioni critiche questa fase non è opzionale. L’elettrolucidatura migliora la finitura interna e azzera le zone di ristagno dove si potrebbero formare biofilm. Tecnicamente è complessa su geometrie interne LPBF, perché la distribuzione del campo elettrico in canali tortuosi non è uniforme: le zone più interne ricevono meno corrente e restano più rugose. La compensazione del campo attraverso catodi di forma adattata è oggi oggetto di ricerca applicata.
I contesti applicativi
Nel processo chimico i filtri metallici additivi trovano impiego in almeno quattro scenari ricorrenti, ciascuno con esigenze specifiche che giustificano l’investimento aggiuntivo rispetto alle soluzioni convenzionali.
Nel filtraggio di catalizzatori a letto fisso, la separazione del catalizzatore esausto deve avvenire senza perdita di particelle fini verso le sezioni a valle. I filtri sinterizzati tendono a sviluppare cracking termico dopo cicli ripetuti di riscaldamento e raffreddamento. Una struttura LPBF a giroide, con porosità graduata più grossolana verso il lato di alimentazione, più fine verso il lato pulito, distribuisce il carico di solidi e prolunga i cicli tra le rigenerazioni. Nella sintesi di sostanze farmaceutiche attive, la normativa GMP impone un controllo stretto delle particelle metalliche nel prodotto. I filtri additivi presentano meno difetti di superficie irregolare da cui possono distaccarsi frammenti. Con passivazione elettrochimica ed elettrolucidatura, la rugosità interna Ra scende sotto gli 0,8 µm, valore comparabile con quello richiesto dalle specifiche farmaceutiche.
Nei reattori per reazioni ad alta pressione come quelli per l’idrogenazione, ammonossidazione, Fischer-Tropsch, garantire la resistenza meccanica della struttura filtrante è fondamentale, sia per il processo che per la sicurezza. Strutture octet-truss in Inconel 625 mostrano, a parità di porosità con filtri sinterizzati dello stesso materiale, un modulo elastico effettivo superiore del 15–30 % nella direzione di compressione, con rottura duttile invece che fragile. Nell’industria petrolchimica, i separatori gas-liquido e i coalescenti di nebbie acide richiedono geometrie a percorso tortuoso per massimizzare la probabilità di cattura delle goccioline. Le strutture TPMS, per la loro natura intrinsecamente tortuosa e continua, si adattano bene a questo scopo.
In generale, per l’impiego in impianti chimici regolamentati, la qualifica dei filtri additivi richiede documentazione più estesa rispetto ai componenti convenzionali. ASME BPE per il farmaceutico, PED per i componenti in pressione in Europa: nessuna delle due esclude i componenti additivi, ma entrambe richiedono la dimostrazione della conformità alle proprietà meccaniche dichiarate e la tracciabilità completa del materiale. Il punto critico è la variabilità microstrutturale. In LPBF la microstruttura dipende dai parametri di processo, dalla geometria locale del pezzo e dalla posizione nella camera di costruzione. Piccole variazioni si riflettono in proprietà diverse, come densità, durezza, resistenza a fatica. Per questo motivo i produttori qualificano il processo prima del componente, definendo una finestra operativa certificata (Process Parameter Set) e producendo campioni di qualifica a ogni batch di polvere significativo. Le organizzazioni di normazione, ASTM con il comitato F42 e ISO con TC 261, hanno prodotto nel corso degli anni Venti una serie di standard specifici: ISO/ASTM 52900 per la terminologia, ASTM F3049 per la qualifica del materiale, ISO/ASTM 52904 per i requisiti di test. Un fornitore che voglia operare nel settore chimico-farmaceutico deve oggi strutturare il proprio sistema qualità attorno a questi riferimenti.
Conclusione
Nell’immaginario comune la stampa 3D metallica è associata alla complessità estetica, forme impossibili, alleggerimenti spettacolari, geometrie che stupiscono. Nel settore chimico il suo valore è più sottile e al tempo stesso più sostanziale. Un filtro metallico prodotto con tecnologia additiva non è necessariamente più bello del suo equivalente sinterizzato. Ogni dettaglio della struttura interna può essere scelto e progettato in funzione di un obiettivo fisico misurabile e preciso. Questo cambia il ruolo dell’ingegnere di processo. Non si seleziona più un filtro da catalogo cercando il compromesso meno peggiore tra le specifiche disponibili; si definisce il problema di filtrazione e si costruisce attorno ad esso il componente. L’ottimizzazione topologica, la simulazione CFD, la libertà di scegliere leghe speciali in polvere sono strumenti che convergono su un risultato industrialmente rilevante, assistendo la progettazione per realizzare soluzioni che siano in grado di presentare prestazioni superiori, vita operativa più lunga, minor impatto sul processo.