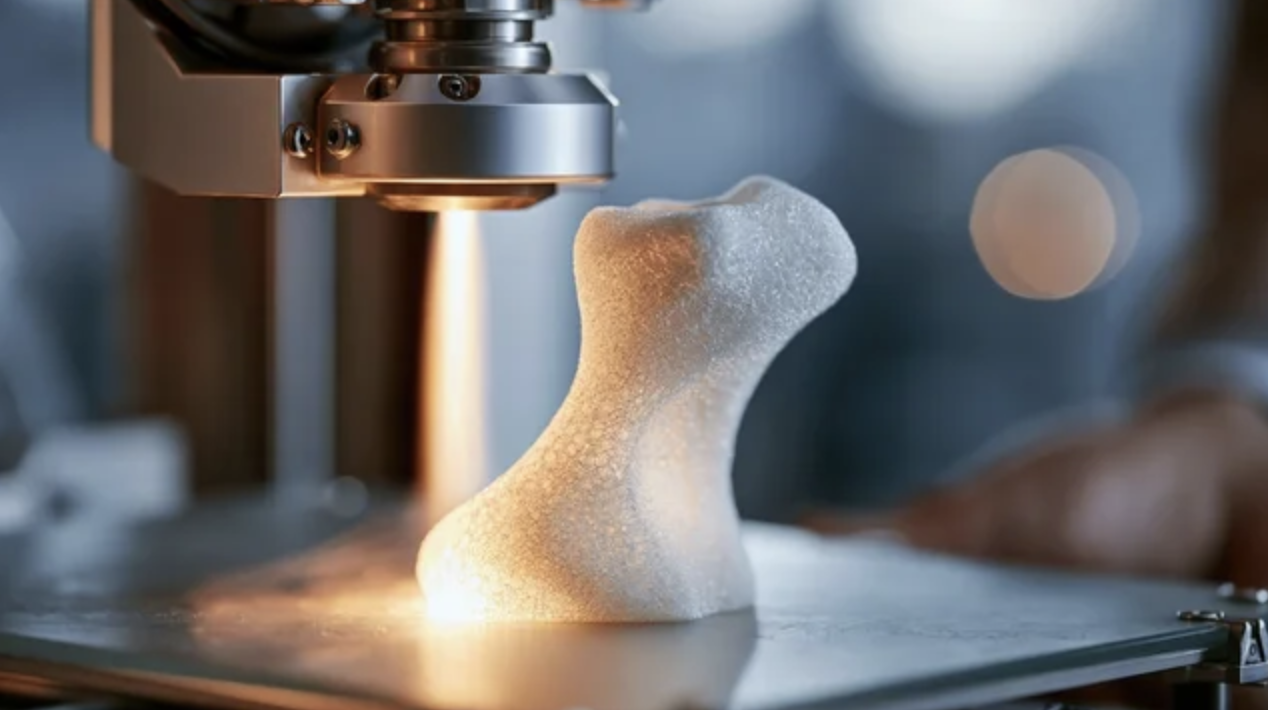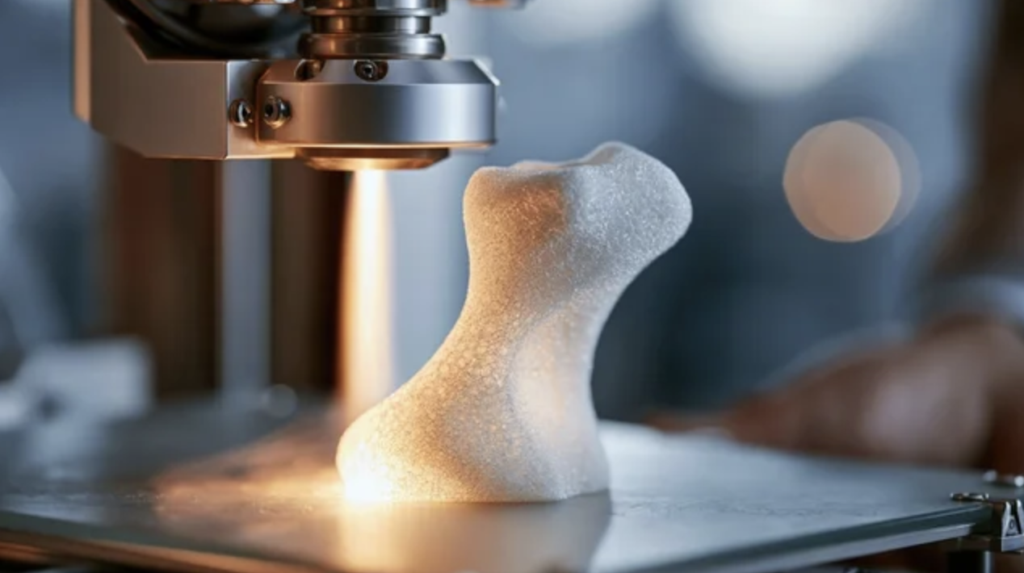
Per decenni le superfici degli impianti ossei convenzionali sono state trattate meccanicamente o chimicamente, tramite sabbiatura, attacco acido, rivestimenti in idrossiapatite, per aumentare la rugosità e favorire l’osteointegrazione. Una superficie rugosa offre ancoraggio in due dimensioni; una struttura porosa interconnessa offre volume di invasione, capillarità e gradienti di rigidità tridimensionali. Replicare la seconda richiede un controllo geometrico che la lavorazione sottrattiva tradizionale non può garantire. Qui entra in gioco la produzione additiva metallica.
I processi in campo
Tra le tecnologie di additive manufacturing applicate ai metalli biomedici, due dominano il mercato degli impianti trabecolari: Selective Laser Melting (SLM) e Electron Beam Melting (EBM). Entrambe costruiscono il pezzo strato per strato a partire da polvere metallica, ma con fisica e implicazioni diverse. Nel processo SLM un fascio laser ad alta densità fonde selettivamente strati di polvere in atmosfera inerte. La solidificazione rapida produce microstrutture fini, ma anche gradienti termici elevati e tensioni residue significative che richiedono trattamenti termici post-processo. Spessori di strato tipici tra 20 e 50 µm garantiscono alta risoluzione geometrica, fondamentale per trabecole sottili. EBM utilizza un fascio di elettroni in camera a vuoto, su polvere preriscaldata a circa 700°C. Temperature di processo più omogenee si traducono in tensioni residue minori e microstruttura più grossolana, ma spesso con migliore duttilità. La risoluzione è leggermente inferiore all’SLM, con strati da 50 a 100 µm, sufficiente per la maggior parte delle geometrie trabecolari di interesse clinico.
Il titanio e sue leghe restano i materiali più utilizzati, nella sua versione Ti-6Al-4V che presenta modulo elastico attorno a 110 GPa nella forma densa, biocompatibilità consolidata, resistenza alla corrosione eccellente. Il problema è in generale che il modulo dell’osso corticale si colloca tra 10 e 30 GPa; quello dello spongioso scende a 0,1–5 GPa. Uno scarto di uno o due ordini di grandezza tra impianto e tessuto circostante genera il fenomeno dello stress shielding, dove il carico meccanico viene sottratto all’osso e concentrato sull’impianto, con riassorbimento progressivo del tessuto e, nel lungo termine, rischio di mobilizzazione asettica. Questo è il problema che la struttura trabecolare mira a risolvere alla radice, modificando il modulo elastico effettivo dell’impianto stesso, invece di agire sulla sua superficie.
Tre famiglie di architetture
Produrre una struttura porosa non è sufficiente. Bisogna progettarla nei minimi dettagli e poterla poi realizzare. Nell’ingegneria degli impianti trabecolari convivono oggi almeno tre famiglie di architetture cellulari. I reticoli stocastici imitano la morfologia naturale dello spongioso tramite algoritmi di generazione casuale. Biologicamente intuitivi, difficili da ottimizzare analiticamente. I reticoli periodici deterministici (come diamond, gyroid semplificato, BCC, FCC) offrono dei pattern geometrici prevedibili e facilmente modellizzabili. Attraverso elementi finiti è possibile correlare il volume relativo (rapporto tra volume di solido e volume totale della cella) al modulo elastico effettivo della struttura. Per una cella BCC in Ti-6Al-4V, il modulo scala approssimativamente con il quadrato della densità relativa secondo la legge di Gibson–Ashby: , dove l’esponente
tende a 2 per strutture a flessione dominante. Vi sono le cosiddette TPMS (o Triply Periodic Minimal Surfaces) che rappresentano la frontiera tecnologica attuale. Si tratta di superfici a curvatura media nulla in ogni punto della struttura, il che significa assenza di angoli acuti, distribuzione del carico intrinsecamente uniforme e riduzione dei picchi di tensione. Per la produzione additiva sono particolarmente adatte perché eliminano le strutture di supporto interne e ogni punto è geometricamente autosupportante. Studi comparativi con cellule BCC a pari densità relativa mostrano resistenza a fatica superiore del 15–30% per le TPMS gyroid, con medie di vita a
cicli che si avvicinano ai requisiti per protesi d’anca soggette a carico dinamico quotidiano.
Modulare il modulo elastico
Progettare la rigidezza di un sistema non significa esclusivamente fissare un valore unico per tutte le sue parti. Negli ultimi anni si è affermato il concetto di gradient lattice: strutture in cui la densità relativa, e quindi il modulo elastico locale, varia gradualmente nello spazio. Un impianto con nucleo denso ad alta rigidità e guscio trabecolare progressivamente più compliante produce un profilo di rigidità che si avvicina a quello dell’osso naturale, riducendo il gradiente all’interfaccia impianto-osso e con esso il principale meccanismo dello stress shielding. In termini quantitativi, passare da un impianto tibiale in titanio massiccio a uno con struttura trabecolare a densità relativa del 30% riduce il modulo effettivo da circa 110 GPa a valori tra 3 e 12 GPa, a seconda della topologia cellulare. Con un gradient design che porta la densità relativa dal 50% in zona centrale al 20% in zona periferica, il modulo può essere modulato tra 15 e 5 GPa lungo l’asse dell’impianto. Un intervallo che si sovrappone parzialmente al range dell’osso corticale denso, aprendo la possibilità di una transizione meccanica progressiva. Alla riduzione dello stress shielding si accompagna un secondo vantaggio. La maggiore superficie disponibile per l’adesione cellulare nelle strutture porose si traduce in tassi di proliferazione osteoblastica più elevati. Strutture con porosità del 65–70% e dimensione media dei pori attorno a 400–600 µm mostrano in vitro formazione di matrice extracellulare minerale già a 21 giorni in coltura. Dati in vivo su modelli animali confermano l’ingrowth osseo fino a 8 mm di profondità a 12 settimane dall’impianto.
Dal CAD all’impianto
Il percorso produttivo di un impianto trabecolare dal modello CAD al pezzo finito coinvolge almeno sei fasi. La progettazione della struttura avviene con software dedicati capaci di gestire milioni di celle e di effettuare analisi FEA (analisi numeriche a elementi finiti) direttamente sulla geometria porosa. L’esportazione verso il sistema di stampa passa per file STL o, più recentemente, 3MF, che conserva informazioni di scala e orientamento con maggiore fedeltà. L’orientamento del pezzo nel volume di costruzione non è una scelta trascurabile. Per strutture trabecolari, le proprietà meccaniche mostrano anisotropia marcata, secondo cui la direzione parallela alla costruzione (Z) presenta tipicamente resistenza a fatica inferiore del 10–20% rispetto alle direzioni X-Y, a causa della morfologia delle aree di fusione interstrato. Ottimizzare l’orientamento sulla base delle traiettorie di carico fisiologiche è parte del processo di progettazione.
Dopo la stampa il ciclo post-processo comprende: rimozione dal piatto di costruzione, rimozione della polvere residua dalle cavità interne, che è un’operazione critica e frequentemente sottostimata nella pianificazione dei tempi, trattamento termico di distensione o HIP, finitura superficiale selettiva delle zone di articolazione, pulizia e sterilizzazione. Il ciclo HIP a 920°C e 100 MPa per 2 ore su Ti-6Al-4V ELI chiude le porosità residue della matrice densa, aumenta la duttilità e omogenizza la microstruttura senza alterare la geometria trabecolare aperta. È un trattamento che vale la complessità aggiuntiva, soprattutto per impianti soggetti a carichi ciclici prolungati.
In Europa, gli impianti ortopedici prodotti per additive manufacturing rientrano in classe III secondo la classificazione MDR 2017/745, con percorso PMA equivalente per la FDA statunitense. Questo implica studi clinici premarket, dossier tecnico completo e sorveglianza post-market strutturata. I documenti tecnici di riferimento sono ASTM F3001 e F2924 per i requisiti compositivi delle polveri di Ti-6Al-4V; ISO 13314 per la prova a compressione di strutture cellulari metalliche; ASTM F3122 per la qualificazione meccanica dei componenti AM per applicazioni mediche. La variabilità inter-ciclo e inter-macchina è uno dei punti più discussi. La fusione laser di polveri metalliche è sensibile a energia del fascio, velocità di scansione, spaziatura delle passate, atmosfera e granulometria della polvere. Per strutture trabecolari con trabecole di diametro tra 200 e 600 µm, piccole variazioni nel diametro del fascio o nella distribuzione del powder bed possono incidere sulla porosità effettiva di oltre il 5%. I principali enti notificati richiedono oggi protocolli di qualifica statistica basati su indici Cpk e analisi Gage R&R.
Personalizzazione e risultati
Uno dei vantaggi più concreti della produzione additiva per l’ortopedia è la capacità di personalizzare la geometria esterna dell’impianto sull’anatomia del paziente senza costi aggiuntivi rilevanti rispetto alla produzione standard. Per i casi di revisione, in cui perdite ossee massive rendono impossibile l’utilizzo di impianti catalogati, l’approccio patient-specific è a volte l’unica via percorribile. Il workflow parte dalla segmentazione di immagini TC o RM ad alta risoluzione per ottenere il modello tridimensionale del difetto osseo. Software dedicati trasformano le immagini in mesh STL. Su questa geometria viene progettata la struttura trabecolare, con densità relativa modulata localmente in funzione delle mappe di densità ossea ricavate dalla stessa TC tramite tecnica HU-based density mapping. Studi pilota su protesi acetabolari di revisione mostrano che impianti patient-specific con struttura trabecolare graduale riducono il gap interfacciale medio da 1,2 mm (impianti standard) a 0,3 mm. I tempi rimangono tuttavia un ostacolo. Un impianto patient-specific in titanio con struttura trabecolare richiede oggi, dalla segmentazione all’impianto sterilizzato, tra le 2 e le 4 settimane. Per casi elettivi di primo impianto con anatomia nella norma, questa latenza è difficile da giustificare rispetto agli impianti standardizzati. Per revisione o chirurgia oncologica, dove il deficit osseo è imprevedibile e spesso unico, il costo aggiuntivo (che è stato stimato tra il 30 e il 120% rispetto all’impianto standard) diventa rapidamente accettabile.
Gli studi clinici pubblicati su impianti trabecolari AM si concentrano principalmente su steli femorali non cementati, componenti tibiali per artroprotesi di ginocchio e gabbie intersomatiche per fusione vertebrale. Per quest’ultima applicazione esiste la letteratura più estesa, con follow-up fino a 5 anni. Su studi multicentrici con follow-up a 24 mesi su cage intersomatiche in Ti-6Al-4V trabecolare, i tassi di fusione si attestano tra l’88 e il 95%, con incidenza di subsidenza superiore a 2 mm inferiore al 4%. Dati sovrapponibili a quelli dei cage in PEEK con supplementazione di innesto, ma con il vantaggio della radioopacità totale che semplifica il follow-up radiologico. Per le protesi d’anca, serie con 200–400 impianti e follow-up a 3 anni mostrano tassi di sopravvivenza superiori al 97%, con miglioramento del punteggio HHS statisticamente significativo a 12 mesi (p < 0.001) e stabile al controllo a 36 mesi. Due limiti però pesano sulla letteratura. La mancanza di test prova randomizzati controllati che confrontino impianti trabecolari AM con convenzionali a pari indicazione: la maggior parte degli studi è osservazionale o ha disegno retrospettivo comparativo e l’eterogeneità delle architetture trabecolari studiate, poiché ogni produttore usa topologie proprietarie con porosità, dimensioni dei pori e materiali non sempre comparabili, rendendo difficile trarre conclusioni generali invece che specifiche per prodotto.
Materiali emergenti
Oltre la geometria, la ricerca si muove verso strutture trabecolari biologicamente attive. Due direzioni sono particolarmente avanzate. La prima riguarda la funzionalizzazione di superficie post-stampa con peptidi RGD, fattori di crescita BMP-2, BMP-7, VEGF o rivestimenti in idrossiapatite nanostrutturata applicati per dip coating o atomic layer deposition. L’obiettivo è combinare la geometria ottimizzata per l’ingrowth meccanico con segnali chimici capaci di accelerare l’osteogenesi e la vascolarizzazione. Risultati in vitro mostrano aumenti del 40–60% nella deposizione di matrice mineralizzata per scaffold in Ti-6Al-4V funzionalizzati con BMP-2, rispetto ai controlli non trattati.
La seconda riguarda i materiali. Acciaio inossidabile e leghe Co-Cr cedono progressivamente terreno al titanio per le strutture trabecolari. Materiali come il Nitinolo (lega Ni-Ti a memoria di forma, con modulo elastico attorno a 40–80 GPa nella fase austenitica e capacità di superelasticità) o il tantalio puro (modulo ~186 GPa, biocompatibilità eccellente, radioopacità utile per il follow-up) trovano applicazioni di nicchia con risultati promettenti. Ancora più avanzate sono le strutture ibride metallo-polimero, dove un reticolo in titanio viene infiltrato con PEEK o idrogel bioriassorbibili per ottenere profili di rigidità che il solo metallo non può raggiungere.
Conclusioni
Quello che ha reso possibile l’impianto trabecolare prodotto per additive manufacturing è la sovrapposizione di tre sviluppi: modelli computazionali capaci di progettare strutture a scala di trabecola, macchine AM sufficientemente precise da fabbricarle in metallo, e una base di dati clinici abbastanza solida da supportare l’approvazione regolamentare. L’impianto trabecolare non è più un’eccezione da chirurgia di revisione e si sta progressivamente affermando come opzione primaria in segmenti specifici dell’ortopedia, dove il controllo della rigidità locale e l’ingrowth osseo profondo sono determinanti per garantire il funzionamento della protesi a lungo termine. Restano comunque problemi non ancora risolti e sottoposti a studio. La variabilità di processo non è ancora sotto il medesimo controllo che si può raggiungere con la lavorazione sottrattiva. I dati di follow-up oltre i cinque anni sono scarsi. Strutture trabecolari con pori inferiori a 200 µm restano difficili da produrre in modo riproducibile, e la rimozione della polvere residua da cavità interne complesse è ancora un collo di bottiglia produttivo che assorbe tempo e risorse.