Tra i componenti di trasmissione del moto più sofisticati, gli ingranaggi conici a spirale costituiscono la tipologia più utilizzata. Dalla locomozione ferroviaria agli assali degli autoveicoli, dalla robotica industriale alle turbine navali, questi elementi trasmettono potenza con efficienza elevata, limitando la rumorosità della trasmissione. Comprenderne la geometria, i criteri di progetto e i processi produttivi è oggi imprescindibile per chi opera nello sviluppo di sistemi meccanici complessi.
Geometria e classificazione
Negli ingranaggi conici a spirale i denti sono disposti lungo curve elicoidali sulla superficie di un cono di riferimento. A differenza dei conici dritti, dove il dente si sviluppa radialmente dal vertice, qui ogni dente segue un’elica conica generata secondo due metodi principali. Il sistema Gleason produce denti con profilo conico variabile e passo circolare non uniforme. Il sistema Klingelnberg-Oerlikon si basa su denti con passo uniforme e profilo parallelo. Questa distinzione impatta direttamente su montaggio, intercambiabilità e comportamento sotto carico. Sono tre i parametri che definiscono la geometria fondamentale di una coppia conica. Il rapporto di trasmissione
i = z2/z1
fissa il rapporto tra i numeri di denti dei due ingranaggi. L’angolo del cono primitivo delta, ricavato dalla relazione
tan(δ1) = z1/z2, stabilisce la posizione reciproca degli assi. L’angolo di spirale β, misurato sul cono medio, rappresenta invece la forma dei denti e, indirettamente, il comportamento dinamico della trasmissione. Valori di β compresi tra 25° e 40° rappresentano la fascia di progetto più comune nell’industria automotive e delle macchine utensili.
Rispetto ai conici dritti, l’ingranamento è progressivo. Due denti entrano in contatto lungo una linea curva anziché in un punto, riducendo le oscillazioni di forza nel ciclo di ingranamento. Ne deriva un funzionamento più silenzioso, una distribuzione del carico più uniforme e una capacità trasmissiva superiore a parità di ingombro. Questi vantaggi non sono gratuiti: la componente assiale della forza di ingranamento è significativa, e i supporti devono essere dimensionati con attenzione. Infatti, sotto carico di lavoro, la forza normale al dente Fn si scompone in tre componenti ortogonali. La forza tangenziale:
Ft =2T/dm
dove T è la coppia trasmessa e dm il diametro medio, è la componente utile che genera il momento. La forza radiale:
Fr = Ft tan(α)cos(δ)
agisce verso il vertice del cono; la forza assiale:
Fa = Ft tan(α)sin(δ)
è parallela all’asse di rotazione. Negli ingranaggi conici a spirale si aggiunge un termine correttivo legato all’angolo di spirale, per cui la forza normale effettiva aumenta rispetto al caso di dente dritto con lo stesso modulo nominale. Questa decomposizione richiede cuscinetti in grado di reggere carichi combinati. Nella pratica industriale si impiegano cuscinetti a rulli conici o a rulli cilindrici accoppiati a cuscinetti assiali separati. L’errore più frequente in fase di montaggio consiste nel non prevedere il gioco assiale necessario per compensare la dilatazione termica. Infatti, un prercarico eccessivo porta a surriscaldamento rapido e a riduzione della vita dei cuscinetti. Viceversa, un gioco troppo ampio genera vibrazioni e imperfezioni nel pattern di contatto.
Generazione del profilo
Sul piano della produzione, le differenze tra i due sistemi principali sono significative. Gleason utilizza frese a tazza con taglienti disposti su un cerchio, che generano il dente per moto epicicloidale. Ogni passata genera un dente completo, ed è possibile lavorare ruote con rapporti di trasmissione anche molto squilibrati. Klingelnberg-Oerlikon, nella variante Palloid, impiegava storicamente una fresa conica con denti elicoidali che tagliava per moto di avvolgimento; la versione Cyclo-Palloid, oggi prevalente, usa invece frese circolari in un processo continuo di divisione. Quest’ultima architettura è particolarmente indicata per produzioni medio-grandi perché riduce i tempi di ciclo. Le macchine di rettifica adottano logiche analoghe. Dopo il taglio degli spazi interdentali, i denti vengono cementati, temprati e poi rettificati al profilo finale. La rettifica a mola, con forma sagomata a profilo del dente, offre alta produttività su serie grandi ma richiede un ravvivatore preciso per mantenere la geometria. La rettifica a generazione, con mola toroidale che ripercorre la cinematica della fresatura, permette correzioni di forma più fini e geometrie che ottimizzano il comportamento sotto carico e riducono la sensibilità alle inevitabili imprecisioni di montaggio.
Nell’industria automotive e negli azionamenti ad alta precisione, la geometria macroscopica del dente non basta e occorre controllare la distribuzione del carico lungo la linea di contatto. Qui entra in gioco la cosiddetta ease-off, ovvero una deviazione deliberata dalla superficie coniugata teorica, descritta da una funzione scalare definita sul dominio del fianco. L’ease-off ideale ha una forma quadratica nel senso della lunghezza del dente (crowning longitudinale) e parabolica nel senso del profilo (crowning del profilo). Questa doppia curvatura concentra il contatto al centro del fianco, lontano dagli spigoli. La progettazione dell’ease-off si esegue con software dedicati, in cui flusso di lavoro tipico prevede la definizione della geometria macroscopica, il calcolo della forma coniugata, l’imposizione delle deviazioni desiderate e la verifica con l’analisi di contatto in carico. Il risultato è una mappa di pressione di Hertz sul fianco attivo per stimare la resistenza alla micropitting e la durabilità superficiale.
Un aspetto spesso sottovalutato riguarda il flank twist, ovvero la torsione del profilo lungo la lunghezza del dente. Nei profili conici generati con fresa circolare, un certo flank twist è intrinseco alla geometria del processo. Con le macchine a sei assi CNC di ultima generazione è possibile controllarlo attivamente, variando in continuo i parametri di macchina durante il taglio. Un twist calibrato può migliorare il comportamento acustico in una banda di regimi specifica, purché si disponga di modelli predittivi accurati della risposta dinamica.
Norme di riferimento e metodi di calcolo
La norma di riferimento per il calcolo degli ingranaggi conici è la ISO 10300, suddivisa in diverse parti. La prima parte definisce i principi generali, la seconda tratta la resistenza alla fatica del fianco (pitting), la terza affronta la resistenza a flessione della radice del dente. In parallelo, la AGMA 2003 offre un approccio alternativo, largamente adottato in Nord America e nel settore degli azionamenti industriali pesanti. Nella ISO 10300 la capacità portante a fatica superficiale si esprime attraverso la pressione di contatto
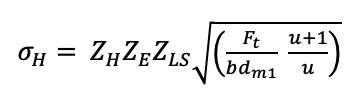
moltiplicata per i fattori di applicazione KA, distribuzione del carico KHβ, dinamico KHv e concentrazione sul dente KHα. ZH è il fattore di zona, ZE raccoglie le proprietà elastiche dei materiali, ZLS dipende dalla lunghezza della linea di contatto media. Per gli ingranaggi conici a spirale, questa lunghezza è superiore a quella del corrispondente conico dritto grazie alla sovrapposizione elicoidale, da cui deriva l’incremento della capacità portante.
Alla fatica del fianco si affianca il rischio di micropitting, fenomeno superficiale che si manifesta come erosione diffusa con crateri di diametro inferiore a 10 µm. L’innesco dipende dalle tensioni di taglio nel sottostrato superficiale, dalla rugosità del fianco, dall’efficacia della lubrificazione e dalla velocità di strisciamento nelle diverse zone del profilo. Nelle trasmissioni ad alta densità di potenza è oggi riconosciuto come uno dei principali meccanismi di degrado e cedimento precoce. Le norme AGMA e ISO includono metodi di verifica specifici, sebbene la stima quantitativa della vita a micropitting rimanga tutt’ora un’area di ricerca attiva.
Gli ingranaggi conici a spirale per applicazioni ad alta potenza vengono realizzati tipicamente in acciai da cementazione, come ad esempio 16MnCr5, 18CrNiMo7-6, 20MnCr5 che sono i gradi più diffusi in Europa. Dopo cementazione e tempra, la durezza superficiale raggiunge 58–62 HRC, mentre il nucleo rimane nella fascia 30–40 HRC. Questo gradiente intenzionale garantisce durezza in superficie e tenacità nella sezione resistente. La profondità dello strato cementato influenza direttamente le performance dello strato. Una profondità troppo ridotta espone il sottostrato a deformazione plastica; troppo spessa riduce la tenacità alla radice. L’alternativa meno diffusa ma presente in certi settori è la nitrurazione, che produce strati meno profondi (0,2–0,5 mm) ma con durezza superficiale comparabile, fino a 70 HRC in alcune leghe come 31CrMoV9. Poiché avviene a temperature inferiori a 600 °C, la distorsione termica è minima. Questo vantaggio è rilevante per ingranaggi di grandi dimensioni dove la rettifica successiva sarebbe problematica; in questi casi la nitrurazione viene spesso applicata senza rettifica finale, il che richiede tolleranze dimensionali elevate già prima del trattamento.
La qualità degli ingranaggi conici a spirale si misura su macchine di misura a coordinate (CMM) dotate di software specializzato. I parametri controllati sono la deviazione del passo fp, la deviazione composita totale Fi^” (misurata sul banco a doppio fianco), il runout Fr e le deviazioni di forma del profilo e della linea di contatto. Le classi di qualità sono definite dalla ISO 17485, norma specifica per ingranaggi conici, con classi da 4 (massima precisione) a 12. Negli assali automotive si richiedono tipicamente classi 5–6; nelle turbine e nella robotica si scende a classi 4–5. La misurazione con tastatore a contatto su CMM rimane il metodo di riferimento per l’accettazione finale, ma è lenta e inadatta alla misura al 100% in produzione di serie. Per questo scopo si ricorre a banchi di controllo a doppio fianco, nei quali la ruota da misurare è tenuta in contatto elastico con un ingranaggio campione e si rileva l’oscillazione della distanza interasse al variare della rotazione. Il metodo è rapido, ma integra gli errori di entrambe le ruote ed è sensibile alle variazioni di durezza superficiale. I banchi moderni elaborano il segnale in frequenza per separare l’errore al giro dall’errore al dente.
Lubrificazione e simulazione
La lubrificazione degli ingranaggi conici a spirale in immersione è la soluzione più semplice e la più comune nelle scatole cambio stradali e nelle trasmissioni assali. Nell’immersione, il livello dell’olio deve essere calibrato per bagnare la parte inferiore del cono dell’ingranaggio più piccolo senza provocare agitazione eccessiva, che aumenterebbe le perdite per churning. Le perdite di potenza per churning sono proporzionali alla densità del fluido, alla velocità periferica al cubo e a una funzione della geometria della coppia: sostituire un olio minerale con uno sintetico a bassa viscosità può ridurre queste perdite del 20–30% alle temperature di esercizio.
Nelle applicazioni ad alta potenza e alta velocità, come trasmissioni di elicotteri, riduttori di turbine industriali, azionamenti ferroviari, si adotta la lubrificazione a nebbia o a circolazione forzata con getti diretti sulla zona di ingranamento. I getti devono essere orientati sul lato uscente dalla presa: l’olio iniettato sul lato entrante viene espulso per effetto centrifugo prima di raggiungere il contatto, mentre sul lato uscente viene trascinato nella zona di attrito residua. Posizione e diametro degli ugelli, nonché la pressione di iniezione, sono oggi ottimizzati con simulazioni CFD nelle applicazioni di fascia alta. Sul piano della chimica dell’olio, la selezione del pacchetto additivo è determinante. Nelle trasmissioni soggette a shock di carico si impiegano oli con additivi EP a base di zolfo-fosforo; nei sistemi ad alta velocità si privilegiano formule a bassa schiuma con inibitori di ossidazione stabili alle alte temperature. Va verificata la compatibilità degli additivi con i materiali delle tenute elastomeriche: certi tipi di zolfo EP degradano i fluoroelastomeri FKM in pochi mesi di esercizio continuo.
Con l’aumento della potenza di calcolo disponibile, la simulazione FEM degli ingranaggi conici a spirale è diventata parte integrante del processo di sviluppo. Due approcci si affiancano. Il calcolo analitico-semiempirico secondo ISO/AGMA è rapido e adatto alle fasi preliminari, ma limitato quando la geometria si discosta dalle ipotesi semplificative delle norme. La simulazione FEM tridimensionale della coppia in contatto consente invece di cogliere effetti locali della deformazioni della carcassa, errori di allineamento, comportamento dinamico sotto carico, non accessibili ai metodi normativi. Un modello FEM realistico prevede la mesh dei due ingranaggi con elementi esaedri o tetraedri di secondo ordine, il contatto non-lineare tra i fianchi e la deformabilità della carcassa e dei cuscinetti. Le analisi in carico statico forniscono la distribuzione delle pressioni di contatto e le tensioni alla radice del dente per una serie di posizioni angolari. Da queste si ricavano la rigidezza di ingranamento e l’errore di trasmissione sotto carico, parametri fondamentali per la successiva analisi dinamica. L’approccio più avanzato accoppia il modello FEM con un modello multicorpo della trasmissione completa.
Dinamica, vibrazioni e rumorosità
La rumorosità di una trasmissione con ingranaggi conici a spirale dipende in primo luogo dalla rigidezza variabile di ingranamento e dall’errore di trasmissione sotto carico LTCE (Loaded Transmission Error). Durante la rotazione, la variazione periodica del numero di coppie di denti in contatto produce una fluttuazione della rigidezza alla frequenza di ingranamento fz=nz e alle sue armoniche. Questa fluttuazione eccita il sistema meccanico circostante, generando vibrazioni che si irradiano come rumore. Ridurre l’ampiezza del LTCE è il principale obiettivo dell’ottimizzazione microgeometrica nella progettazione silenziosa.
Sperimentalmente, la caratterizzazione acustica di una trasmissione si conduce su banchi particolari, nei quali due trasmissioni identiche sono connesse in circuito di potenza chiuso. Il consumo energetico si riduce alle sole perdite per attrito, ed è possibile eseguire test di lunga durata e misurare la potenza sonora irradiata con microfoni su superficie di misura normalizzata secondo ISO 3744 o ISO 3745. Le analisi in ordine di rotazione, cioè relative al numero di giri anziché alla frequenza assoluta, permettono di collegare direttamente i contributi in frequenza ai fenomeni cinematici. Negli ultimi anni è cresciuto l’interesse per le tecniche di analisi modale operativa e per il monitoraggio online della condizione attraverso l’analisi del segnale vibrazionale o acustico. Indicatori come Kurtosis, energia nelle bande laterali attorno alla frequenza di ingranamento e Residual Signal vengono calcolati in tempo reale per rilevare l’insorgere di difetti prima dell’evoluzione in guasto catastrofico. Nelle trasmissioni di aeromobili e nei gearbox di turbine eoliche queste tecniche sono ormai standard di settore.
Conclusione
Geometria, analisi delle forze, microgeometria del fianco, scelta dei materiali, trattamenti termici, lubrificazione, metrologia e dinamica delle vibrazioni formano un sistema interconnesso e nessuno di questi aspetti può essere affrontato in isolamento senza penalizzare la soluzione complessiva. La tendenza verso trasmissioni sempre più dense di potenza, più silenziose e più affidabili su orizzonti temporali estesi spinge i progettisti a padroneggiare strumenti di simulazione avanzati e a integrare precocemente nel ciclo di sviluppo vincoli che un tempo venivano considerati solo in fase sperimentale. Nel prossimo decennio, la progressiva elettrificazione delle trasmissioni e l’adozione di materiali a più alta resistenza specifica ridefiniranno i requisiti di progetto degli ingranaggi conici a spirale. Eppure, i principi fondamentali della geometria differenziale del contatto, della meccanica della frattura e della tribologia degli ingranaggi resteranno al centro di ogni soluzione ingegneristica matura.