Anche un foro conforme a disegno può compromettere un montaggio. La tolleranza proiettata consente di controllare gli effetti dell’inclinazione degli assi degli elementi di fissaggio, migliorando l’affidabilità degli assemblaggi e la verifica metrologica con CMM.
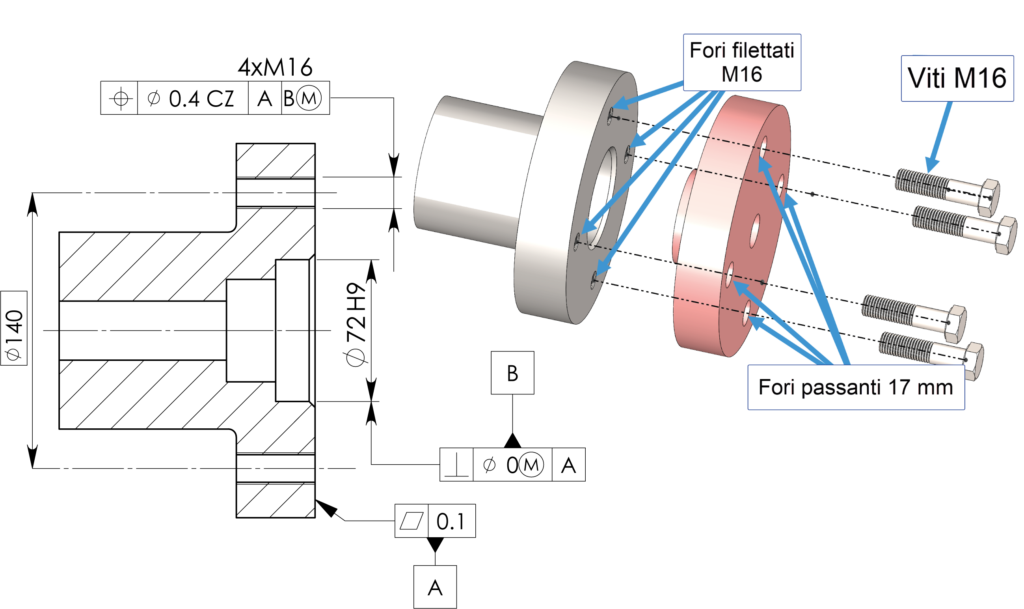
Si consideri come esempio il collegamento di due flange con 4 viti mordenti della figura 1. È possibile definire due riferimenti funzionali, in cui il riferimento primario è il piano comune di accoppiamento e il riferimento secondario è l’asse di centraggio.
Come calcolare la tolleranza di posizione dei fori per le viti mordenti? In questo caso, ci viene in aiuto una formula della norma ASME Y14.5:2018 (appendice B):
T1+T2 = H – V
dove T1 e T2 sono le tolleranze dei fori dei componenti da collegare, H è la dimensione al massimo materiale del foro e V la dimensione della vite (della quale si trascura la tolleranza). Per le piastre di figura 1 le viti hanno un diametro M16, mentre il foro passante ha un diametro di 17 mm e una tolleranza generale di ± 0.2 mm. La tolleranza di posizione è:
T1+T2 = 16.8 – 16 = 0.8
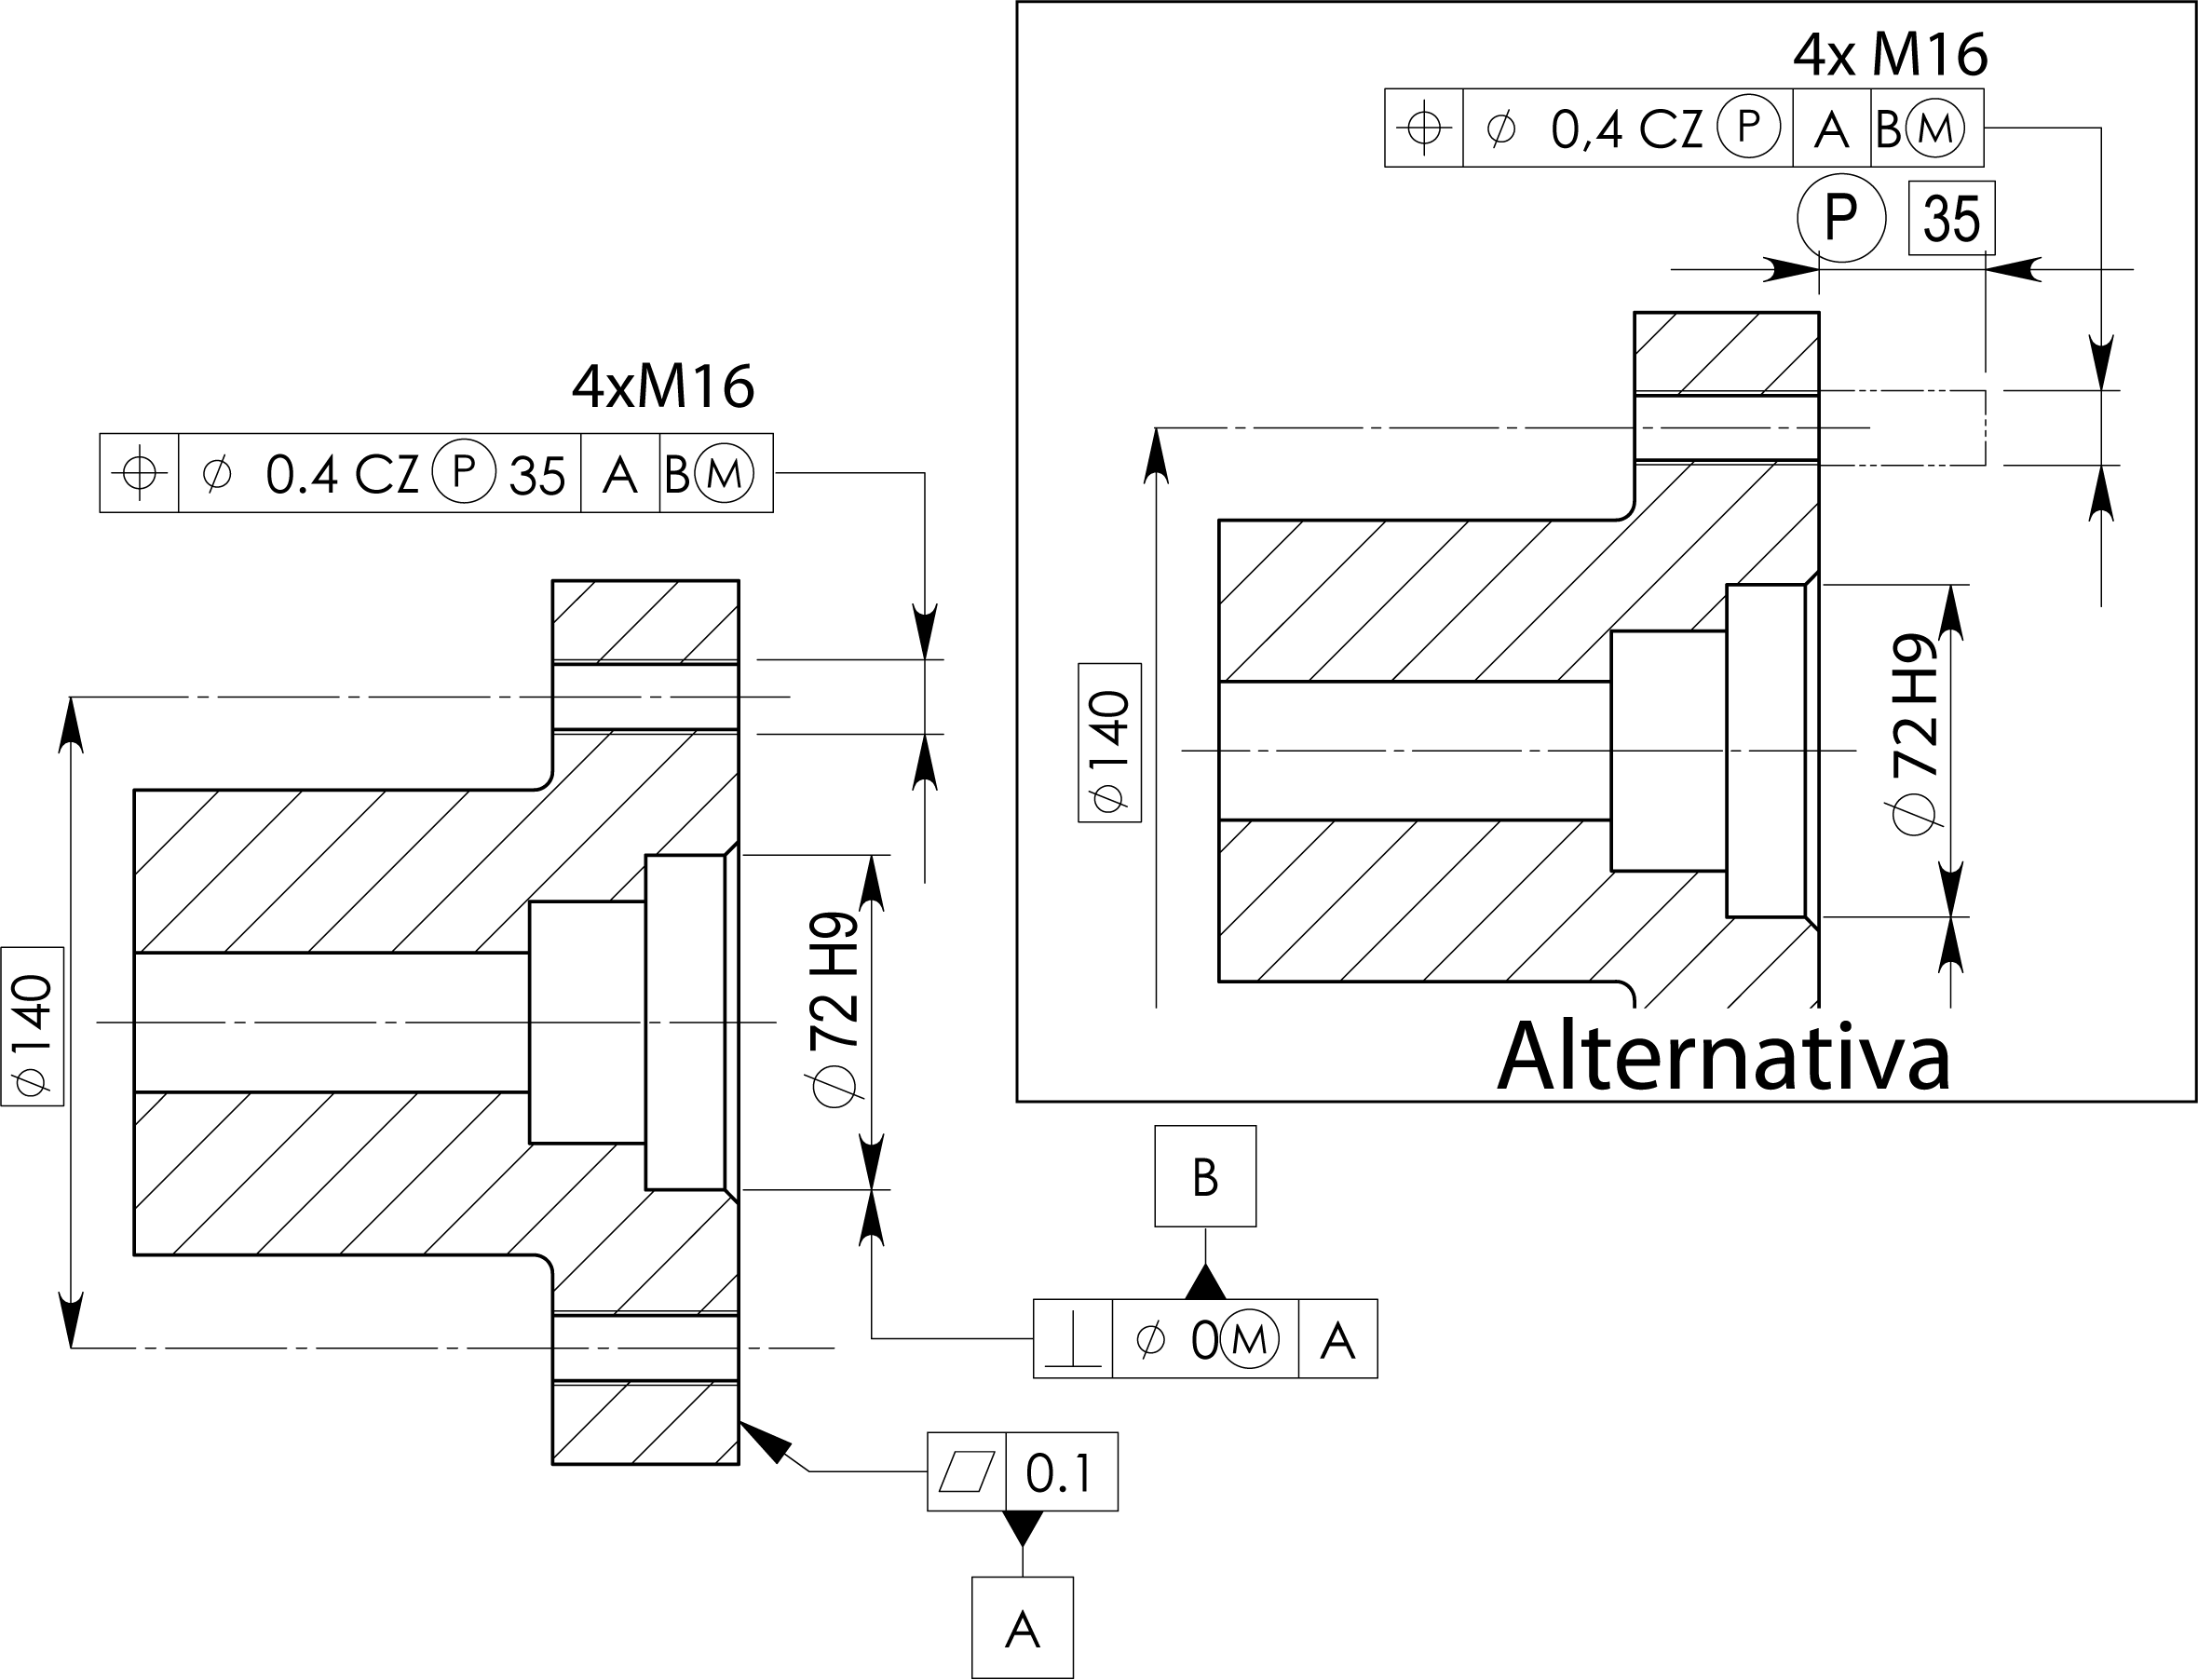
La tolleranza si può ripartire equamente tra i fori delle due piastre (0.4 mm) oppure definire una tolleranza più elevata sul componente più costoso da lavorare. Nel disegno della figura 1 la zona di tolleranza dei 4 fori filettati è un pattern di 4 cilindri di diametro 0,4 mm, perpendicolari al datum A e equispaziati rispetto al datum B.
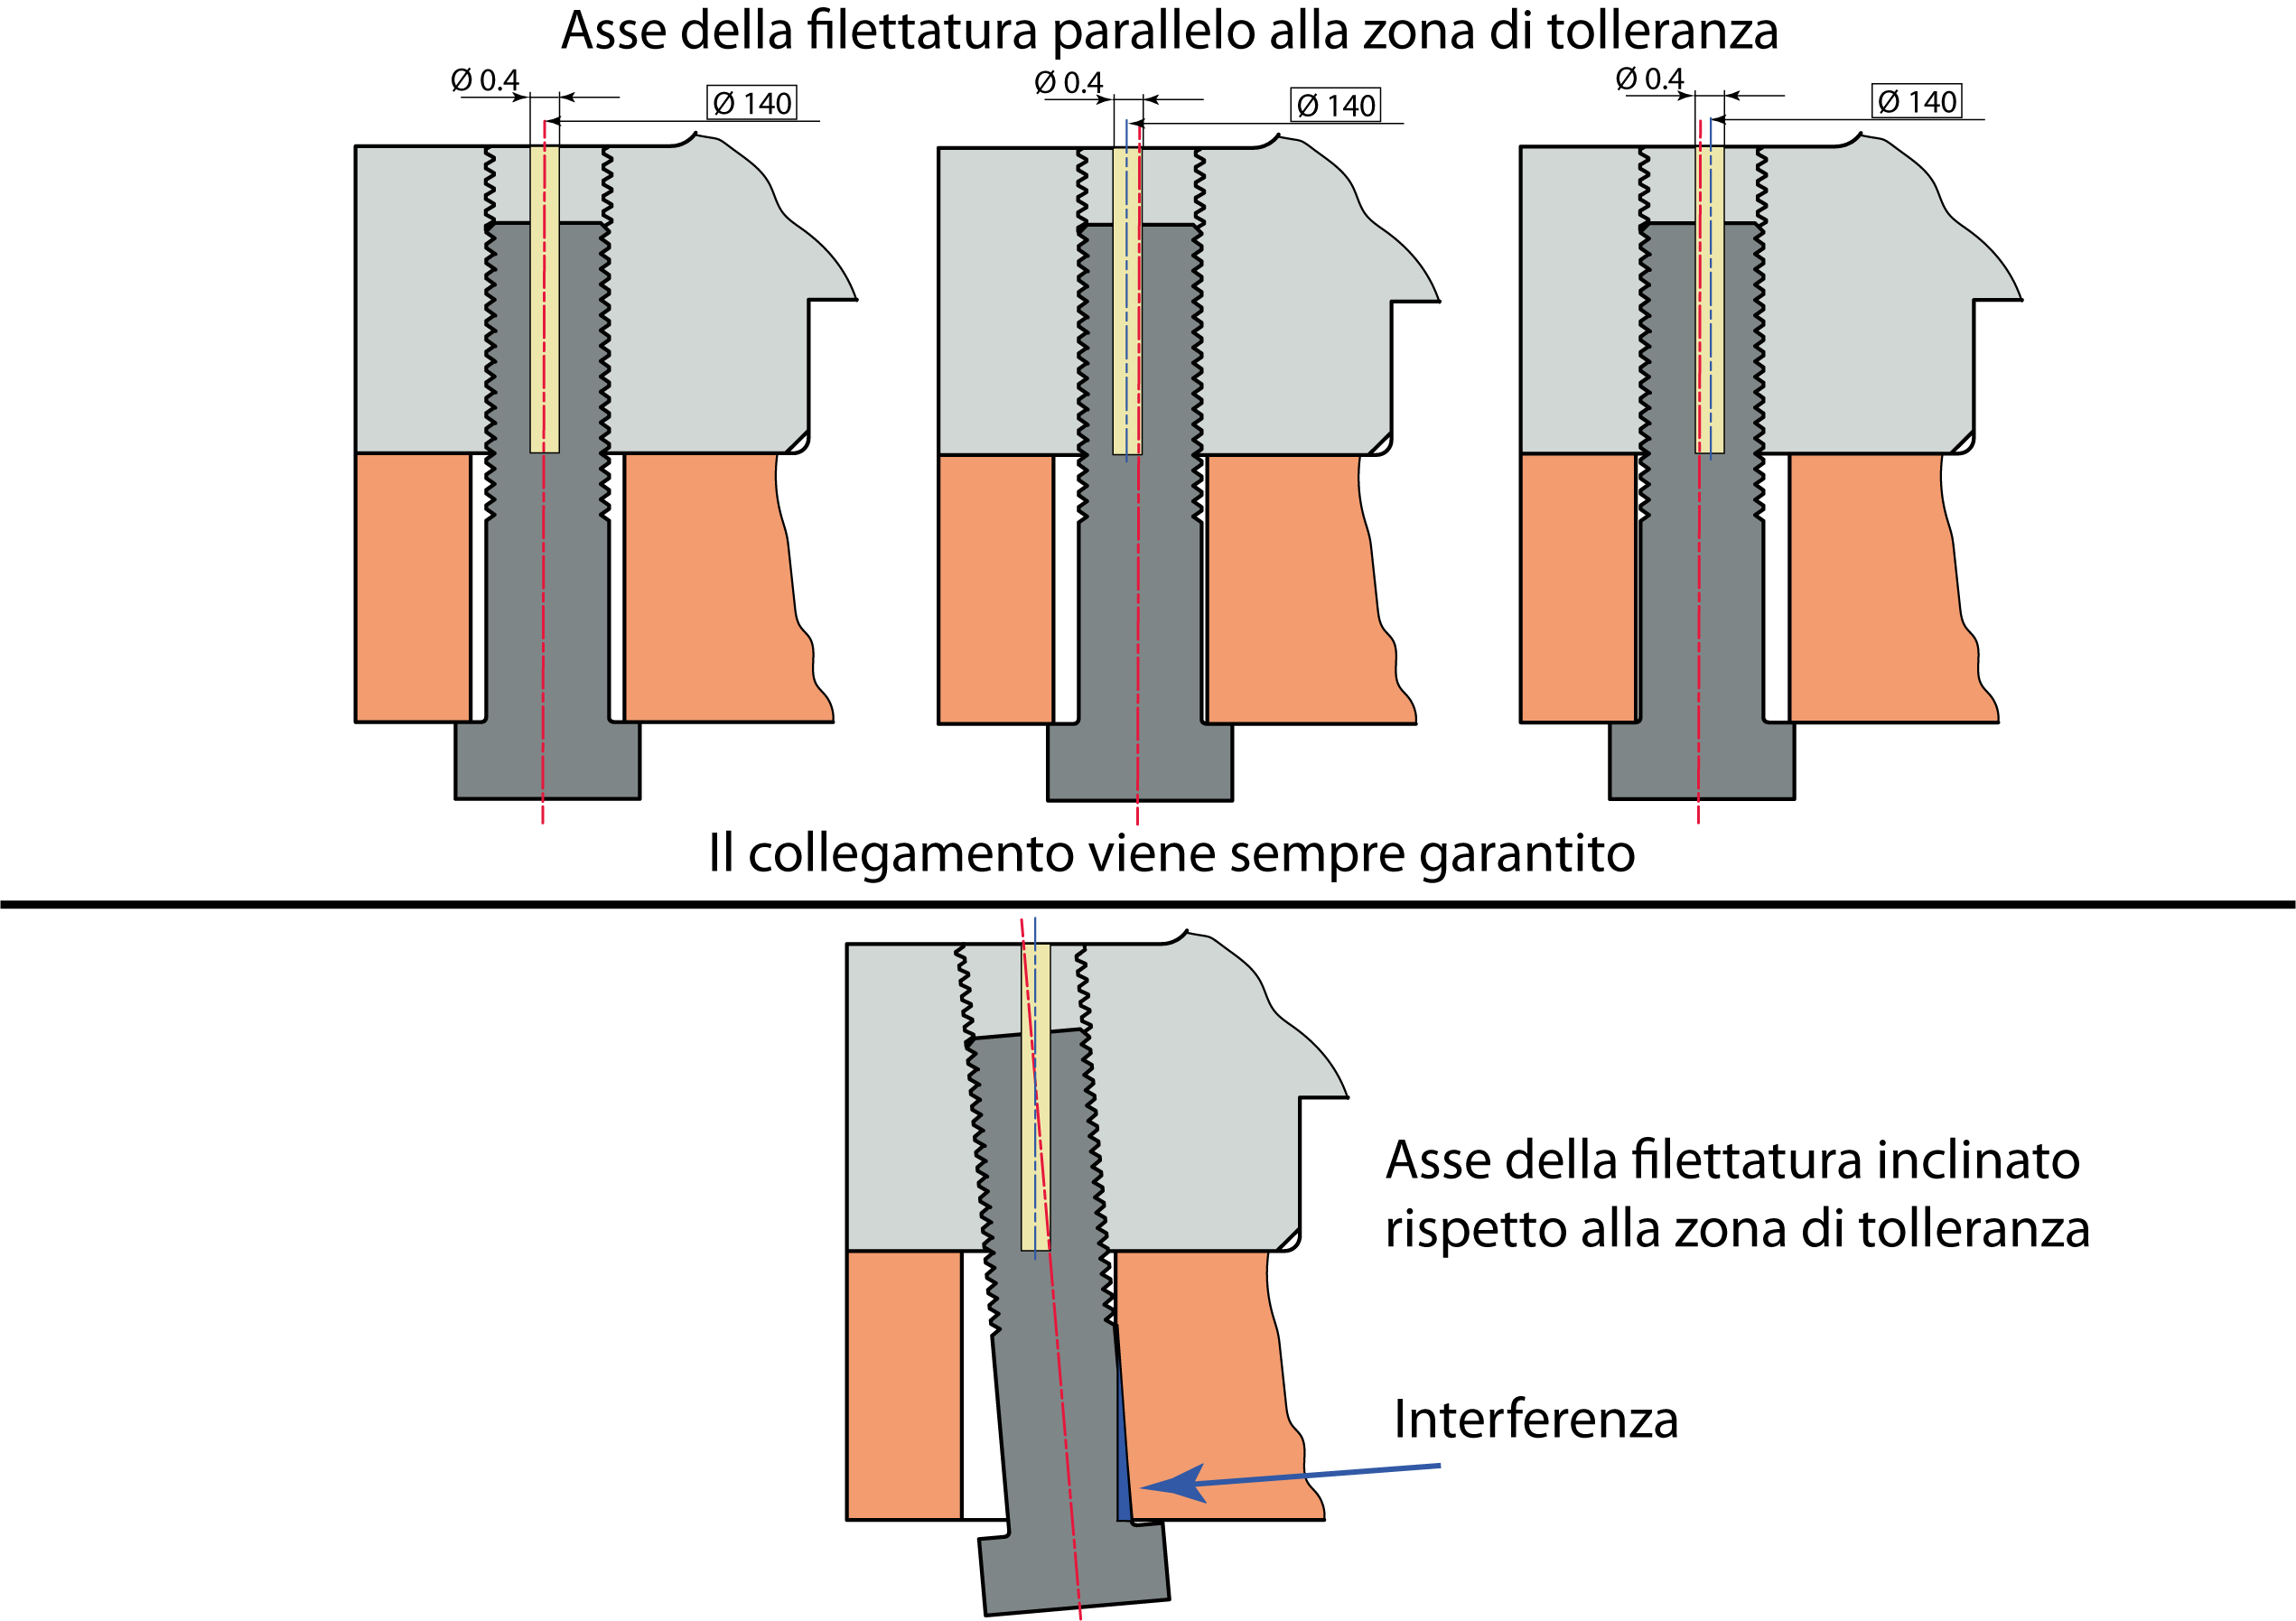
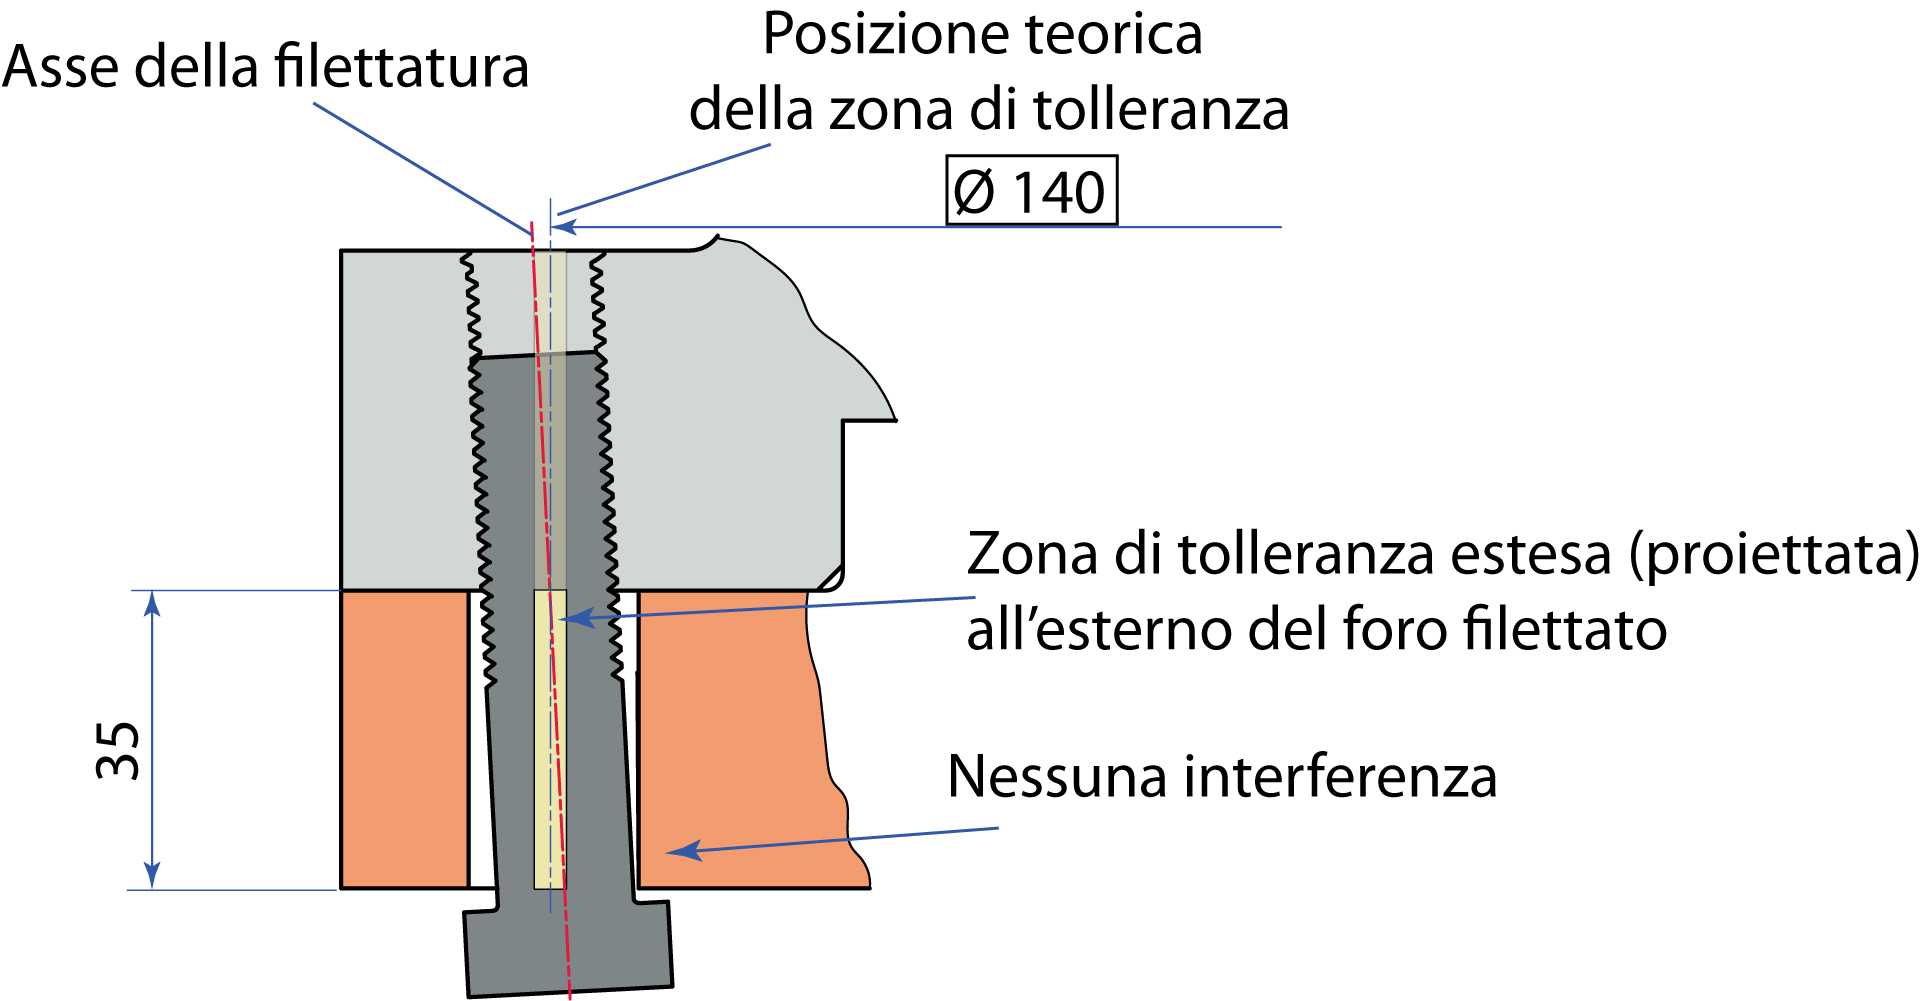
Purtroppo nel collegamento con vite mordente l’inclinazione dell’asse della vite viene governata da quella del foro, per cui anche se venisse rispettata la tolleranza di posizione indicata dal disegno e calcolata mediante le formule viste, una volta effettuato il montaggio, si potrebbe ottenere un’interferenza col pezzo da accoppiare. Come illustrato nella figura 2, se l’asse della madrevite si mantenesse parallelo e al limite della zona di tolleranza, il collegamento sarebbe ancora realizzabile. Tuttavia, se il foro risultasse leggermente inclinato (seppur entro i limiti di tolleranza previsti), l’errore angolare si amplificherebbe procedendo verso l’estremità libera della vite; di conseguenza, durante l’avvitamento, tale estremità si troverà fuori posizione, impedendo il montaggio del componente di accoppiamento.
Uno dei metodi usati per evitare questo problema consiste nell’indicazione di una zona di tolleranza proiettata in base alla quale la tolleranza di localizzazione non è prescritta sull’elemento stesso, ma sulla sua proiezione esterna (fig. 3). In pratica la zona di tolleranza viene letteralmente estesa (proiettata) all’esterno del foro filettato, nello spazio geometrico in cui si troverà l’elemento di accoppiamento (come un perno, una vite o un prigioniero).
Tali zone proiettate devono essere indicate col simbolo P cerchiato Ⓟ posto all’interno del riquadro (fig. 4), indicando di seguito la lunghezza della zona (che può anche essere indicata sul pezzo). L’estensione della zona di tolleranza proiettata P all’esterno del foro filettato è un valore minimo e rappresenta anche il massimo spessore del pezzo da accoppiare.
Nel controllo tridimensionale con CMM, la tolleranza proiettata può essere gestita principalmente in due modi dal software di misura:
- Verifica tramite “Falso Perno” (verifica fisica, fig. 5)
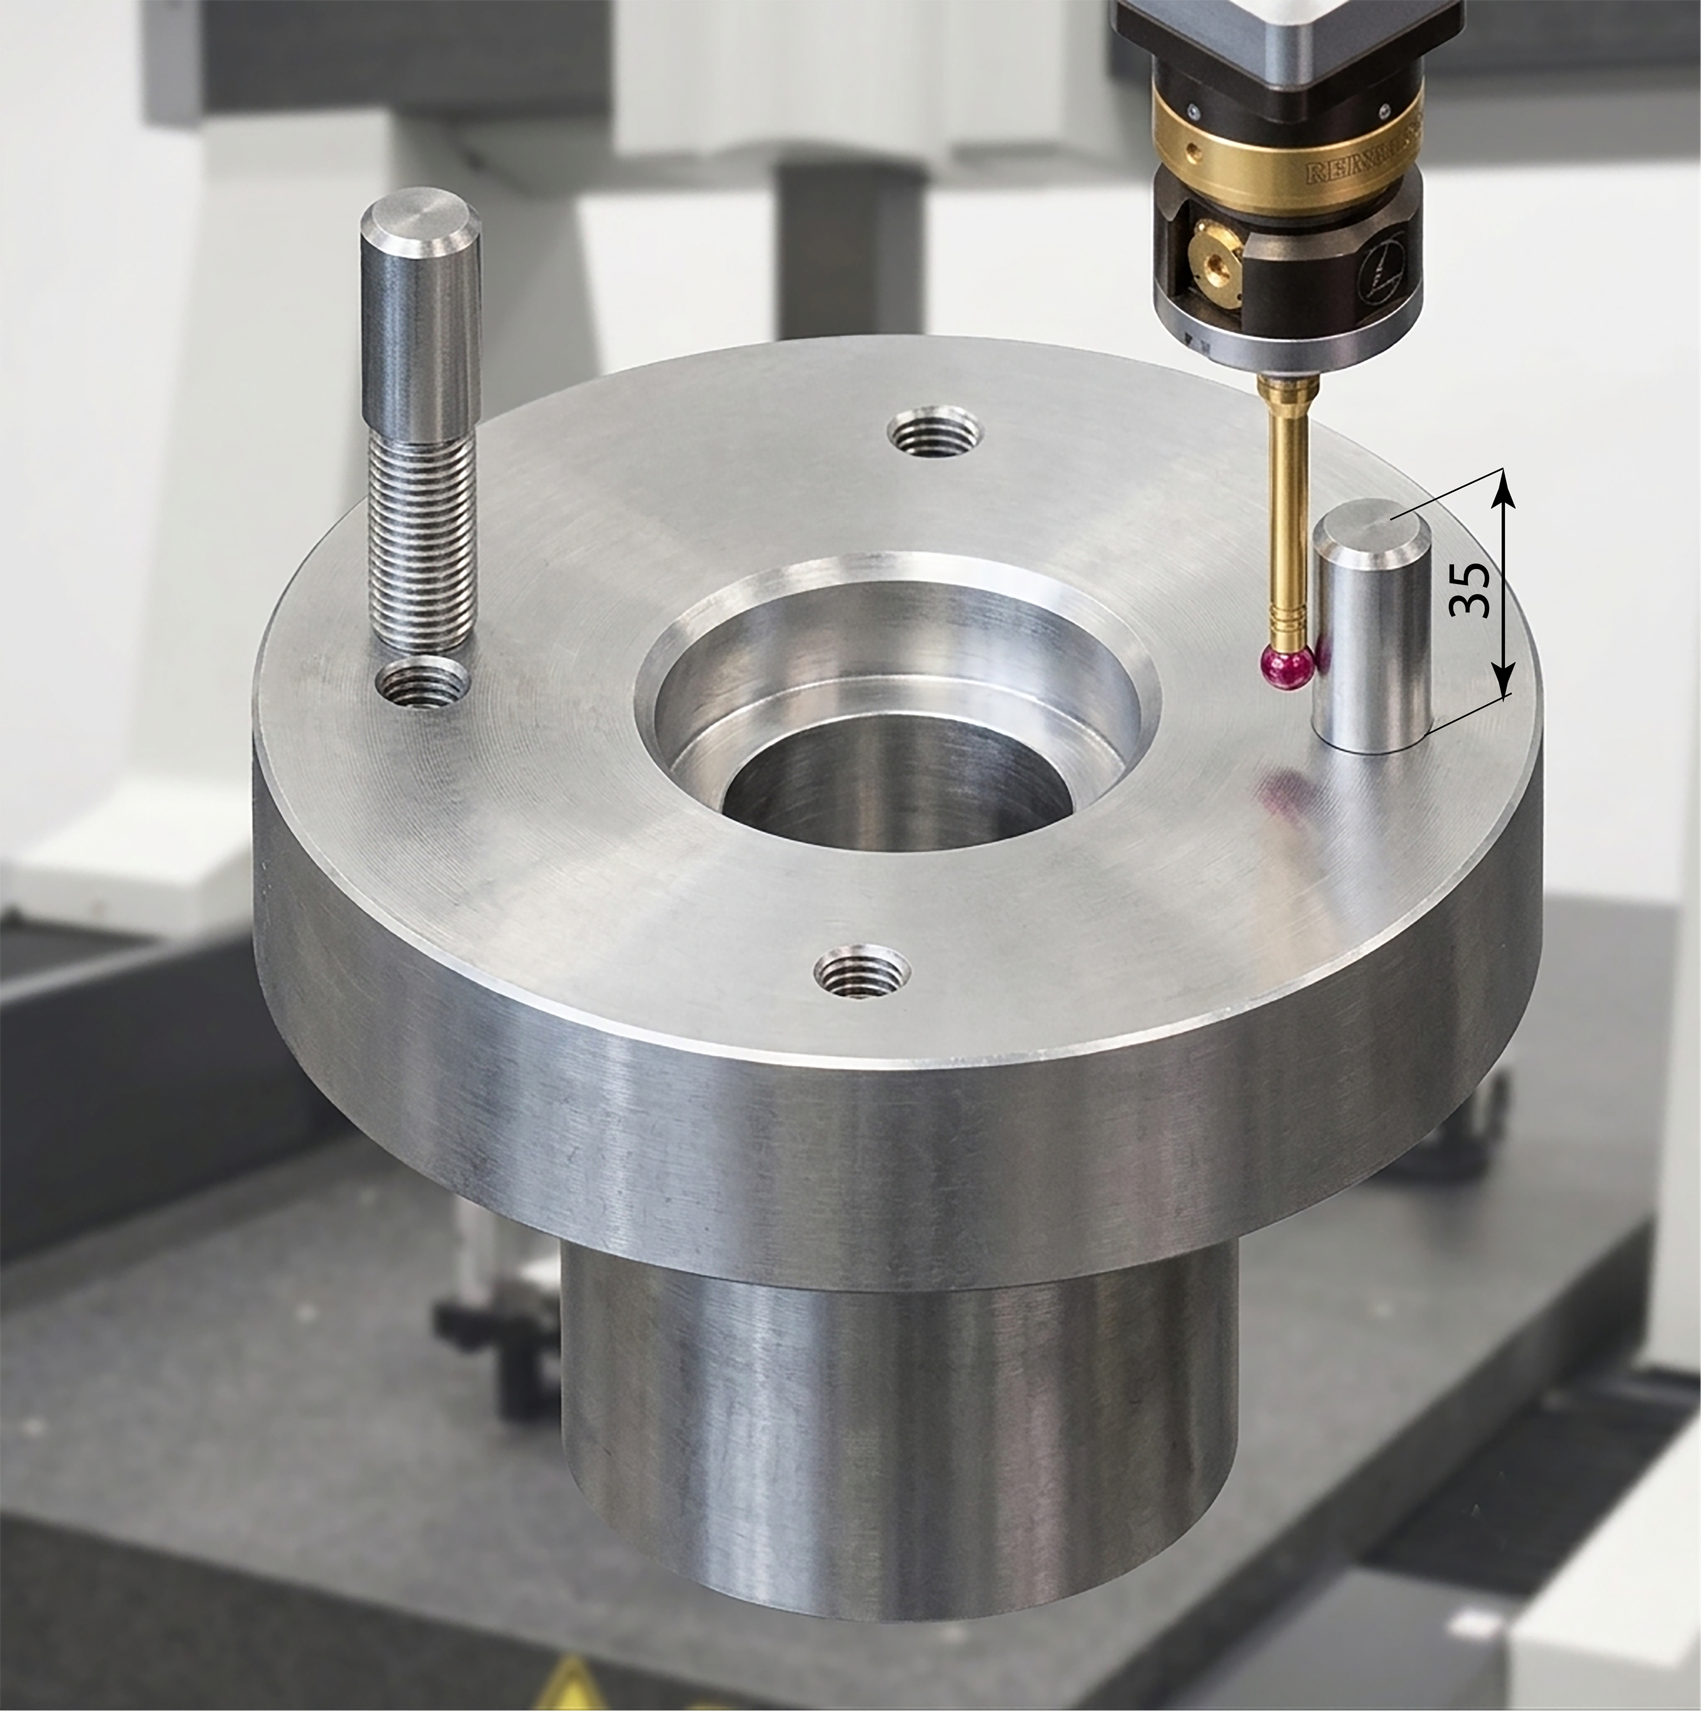
Se nel foro filettato viene avvitato un perno calibrato cilindrico (spesso chiamato falso perno o verification pin), la CMM esegue la tastatura direttamente sulla superficie cilindrica esterna del perno che sporge, all’altezza Ⓟ indicata a disegno.
- Il vantaggio: Il tastatore rileva l’effettivo orientamento dell’asse dell’elemento d’accoppiamento nello spazio proiettato, simulando esattamente la condizione di montaggio reale.
- Calcolo matematico (verifica software)
Il pezzo viene misurato senza perno inserito (ad esempio, tastando l’interno di un foro filettato).
- Il tastatore della CMM prende una serie di punti a diverse profondità all’interno del foro per ricostruirne l’asse geometrico reale e la sua inclinazione.
- Successivamente, il software di misura (come PC-DMIS, Calypso, ecc.) applica l’algoritmo della tolleranza proiettata: estrapola matematicamente l’asse calcolato verso l’esterno del pezzo per la quota Ⓟ specificata dal progettista.
- Il software calcola quindi lo scostamento di posizione dell’asse proiettato rispetto al valore nominale teorico alla fine della quota di sporgenza, determinando se il foro è conforme o se l’errore di inclinazione porta l’asse fuori dal cilindro di tolleranza esterno.
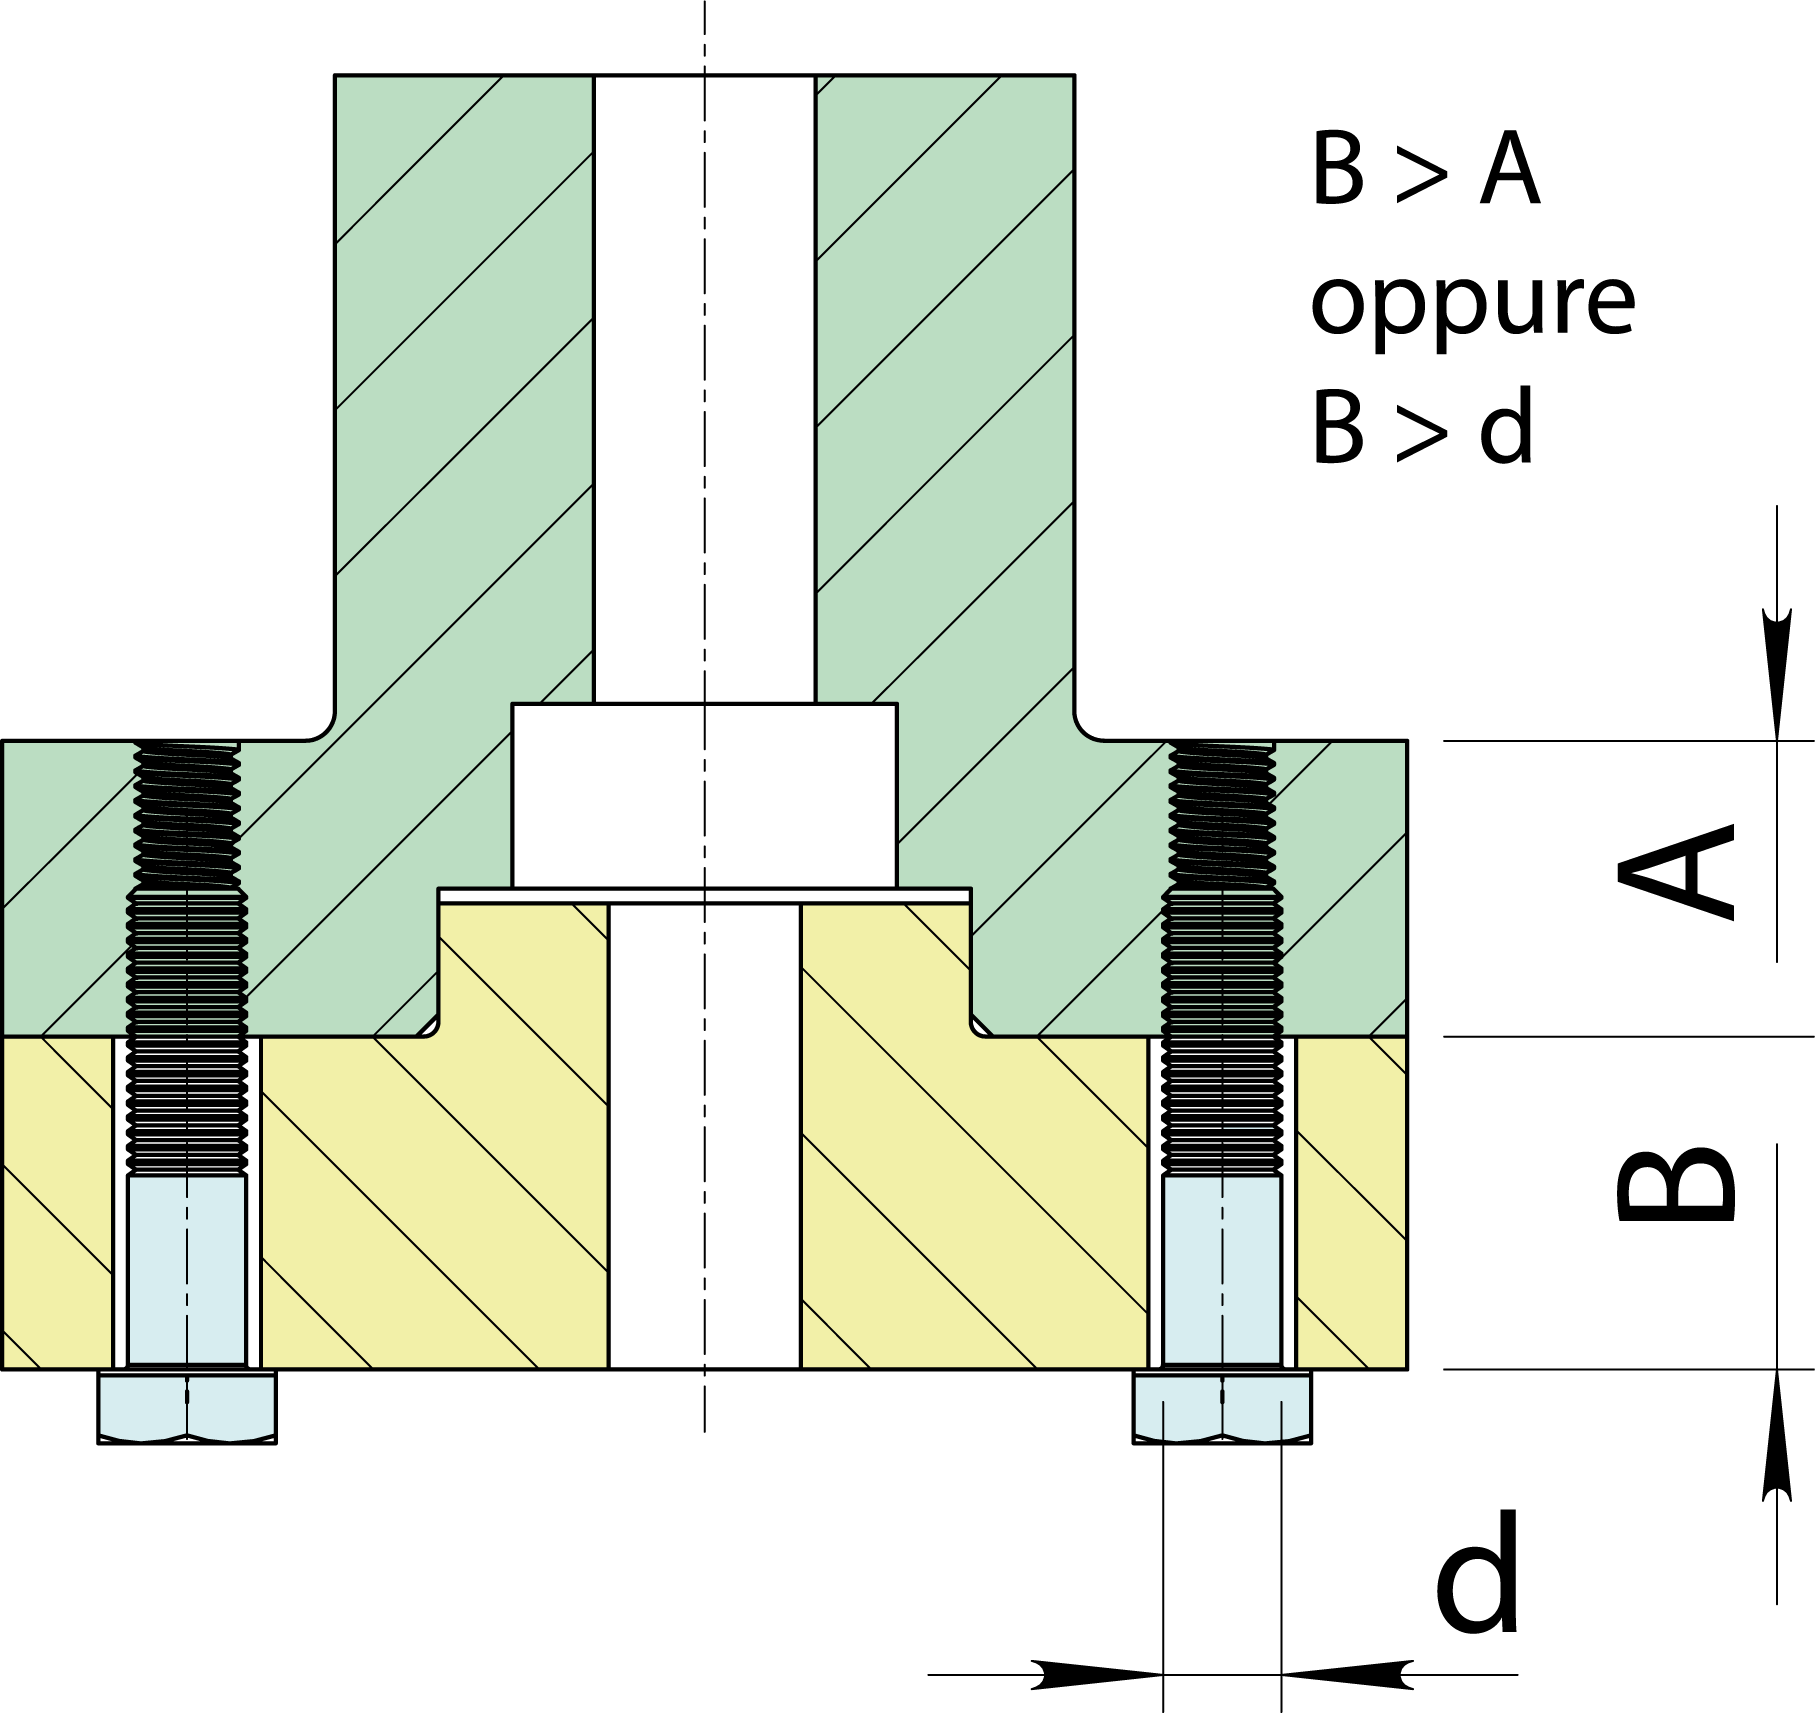
L’applicazione della tolleranza proiettata è guidata da due regole empiriche (fig. 6). Il simbolo si applica se lo spessore del componente con foro passante è maggiore del diametro della vite o, in alternativa, dello spessore della parte filettata.