Controllare una tolleranza di localizzazione con strumenti tradizionali o via software

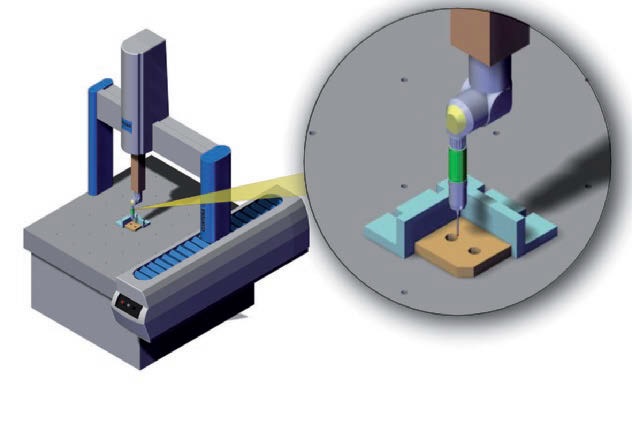
Fig. 1 - Il controllo delle tolleranze geometriche per la stragrande maggioranza di pezzi prodotti si realizza attraverso l’elaborazione manuale dei dati raccolti con strumenti di misura tradizionali, o via software, utilizzando una macchina di misura a coordinate (CMM).
Fig. 1 – Il controllo delle tolleranze geometriche per la stragrande maggioranza
di pezzi prodotti si realizza attraverso l’elaborazione manuale dei dati raccolti
con strumenti di misura tradizionali, o via software, utilizzando una macchina di
misura a coordinate (CMM).

La verifica di tolleranze geometriche di localizzazione è estremamente complicata, soprattutto se durante il collaudo è necessario tener conto di tolleranze addizionali dovute al modificatore di massimo materiale per la tolleranza (Bonus) o addirittura sul riferimento. L’uso di calibri funzionali è generalmente limitato ai casi in cui debbano essere verifi cati una grande quantità di componenti in modo che il tempo ridotto di ispezione possa compensare l’elevato costo di produzione del calibro. Per questo motivo, il controllo delle tolleranze geometriche per la stragrande maggioranza di pezzi prodotti si realizza attraverso l’elaborazione manuale dei dati raccolti con strumenti di misura tradizionali, o via software, utilizzando una macchina di misura a coordinate (CMM). Entrambi i metodi richiedono il bloccaggio del pezzo in un sistema di riferimento a 3 piani (Datum Reference Frame, DRF) rispettando la sequenza prevista dal disegno. In questo caso un calibro è simulato usando i dati rilevati dalla macchina ed elaborando i risultati attraverso un’analisi grafi ca oppure utilizzando opportuni software dedicati.

Foam Additive Manufacturing®, la struttura interna diventa progettazione

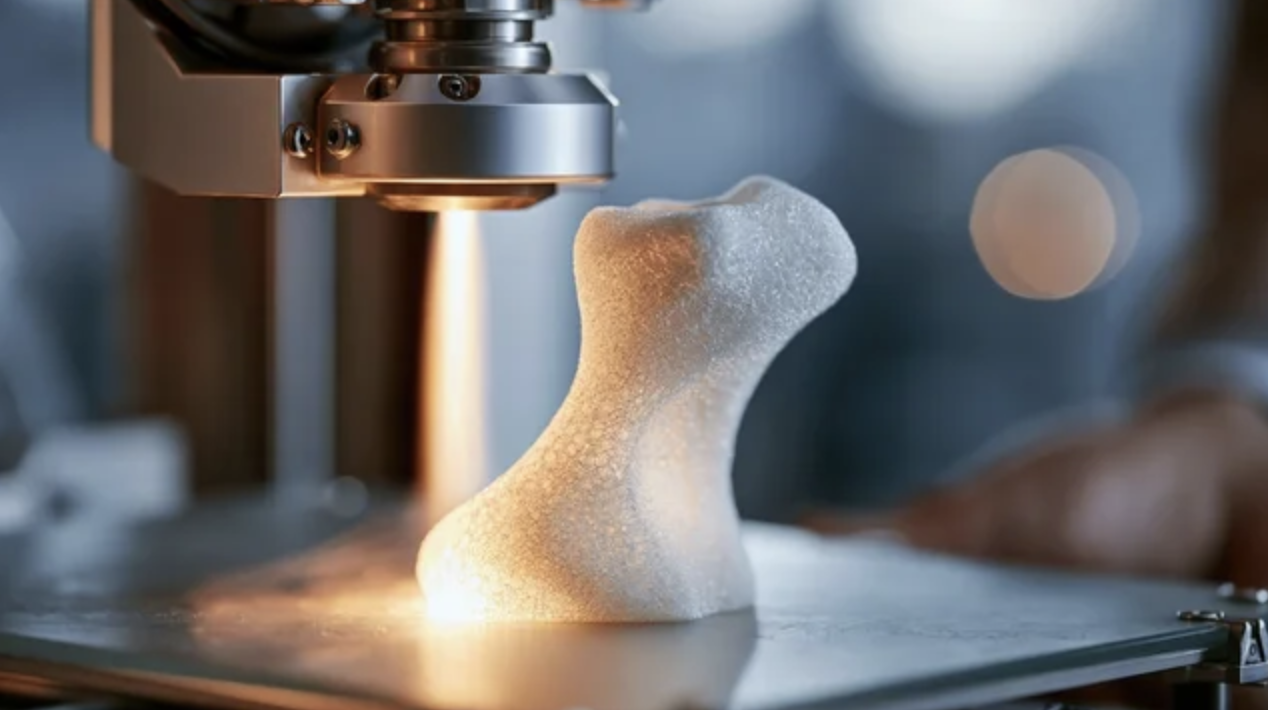
Dalla ricerca universitaria alla validazione industriale, Oniro ha sviluppato una tecnologia che integra la schiumatura fisica direttamente nella stampa 3D. Con la Foam Additive Manufacturing®, o FAM, densità, porosità e proprietà meccaniche del materiale diventano parametri programmabili, aprendo nuove prospettive

Additive manufacturing

Le ossa in additive manufacturing

Per decenni le superfici degli impianti ossei convenzionali sono state trattate meccanicamente o chimicamente, tramite sabbiatura, attacco acido, rivestimenti in idrossiapatite, per aumentare la rugosità e favorire l’osteointegrazione. Una superficie rugosa offre ancoraggio in due dimensioni; una struttura porosa interconnessa

Software

AI e progettazione meccanica: il progettista resta al centro

Automazione, Generative Design e nuovi assistenti stanno trasformando il CAD e il modo di lavorare negli uffici tecnici. Ma l’evoluzione non riduce il ruolo dell’uomo: ne sposta il valore verso competenza, metodo, capacità di valutazione e responsabilità sulle scelte progettuali.