Trucchi e segreti per la verifica di tolleranze di localizzazione

Fig. 1- Il controllo delle tolleranze geometriche per la stragrande maggioranza di pezzi prodotti si realizza attraverso l’elaborazione manuale dei dati raccolti con strumenti di misura tradizionali, o via software, utilizzando una macchina di misura a coordinate.

L’uso di calibri funzionali è generalmente limitato ai casi in cui debbano essere verificati una grande quantità di componenti in modo che il tempo ridotto di ispezione possa compensare l’elevato costo di produzione del calibro. Per questo motivo, il controllo delle tolleranze geometriche per la stragrande maggioranza di pezzi prodotti si realizza attraverso l’elaborazione manuale dei dati raccolti con strumenti di misura tradizionali, o via software, utilizzando una macchina di misura a coordinate (CMM, fig. 1). In questo caso un calibro è simulato usando i dati rilevati dalla macchina ed elaborando i risultati attraverso un’analisi grafica oppure utilizzando opportuni software dedicati.

Fig. 2 - Quotatura funzionale di un componente: in alto la quotatura diretta sul modello 3D, con l’indicazione della geometria teoricamente esatta. In basso, la quotatura sul disegno; il modificatore del massimo materiale nella tolleranza di localizzazione consente l’aumento della tolleranza disponibile quando il foro si allontana dalle condizioni di massimo materiale.
Fig. 2 – Quotatura funzionale di un componente: in alto la quotatura diretta sul modello 3D, con l’indicazione della geometria teoricamente esatta. In basso, la quotatura sul disegno; il modificatore del massimo materiale nella tolleranza di localizzazione consente l’aumento della tolleranza disponibile quando il foro si allontana dalle condizioni di massimo materiale.

Si consideri ad esempio il componente di figura 2. Per il calcolo della tolleranza disponibile, è necessario utilizzare una procedura complessa che comporta il controllo del diametro del foro, la somma della tolleranza al bonus disponibile e infine il rilievo della posizione dell’asse del foro (la procedura è stata illustrata nei quaderni di progettazione di luglio 2011). Naturalmente si richiede il bloccaggio del pezzo in un sistema di riferimento a 3 piani (Datum Reference Frame, DRF) rispettando la sequenza dei datum prevista dal disegno (fig. 3).
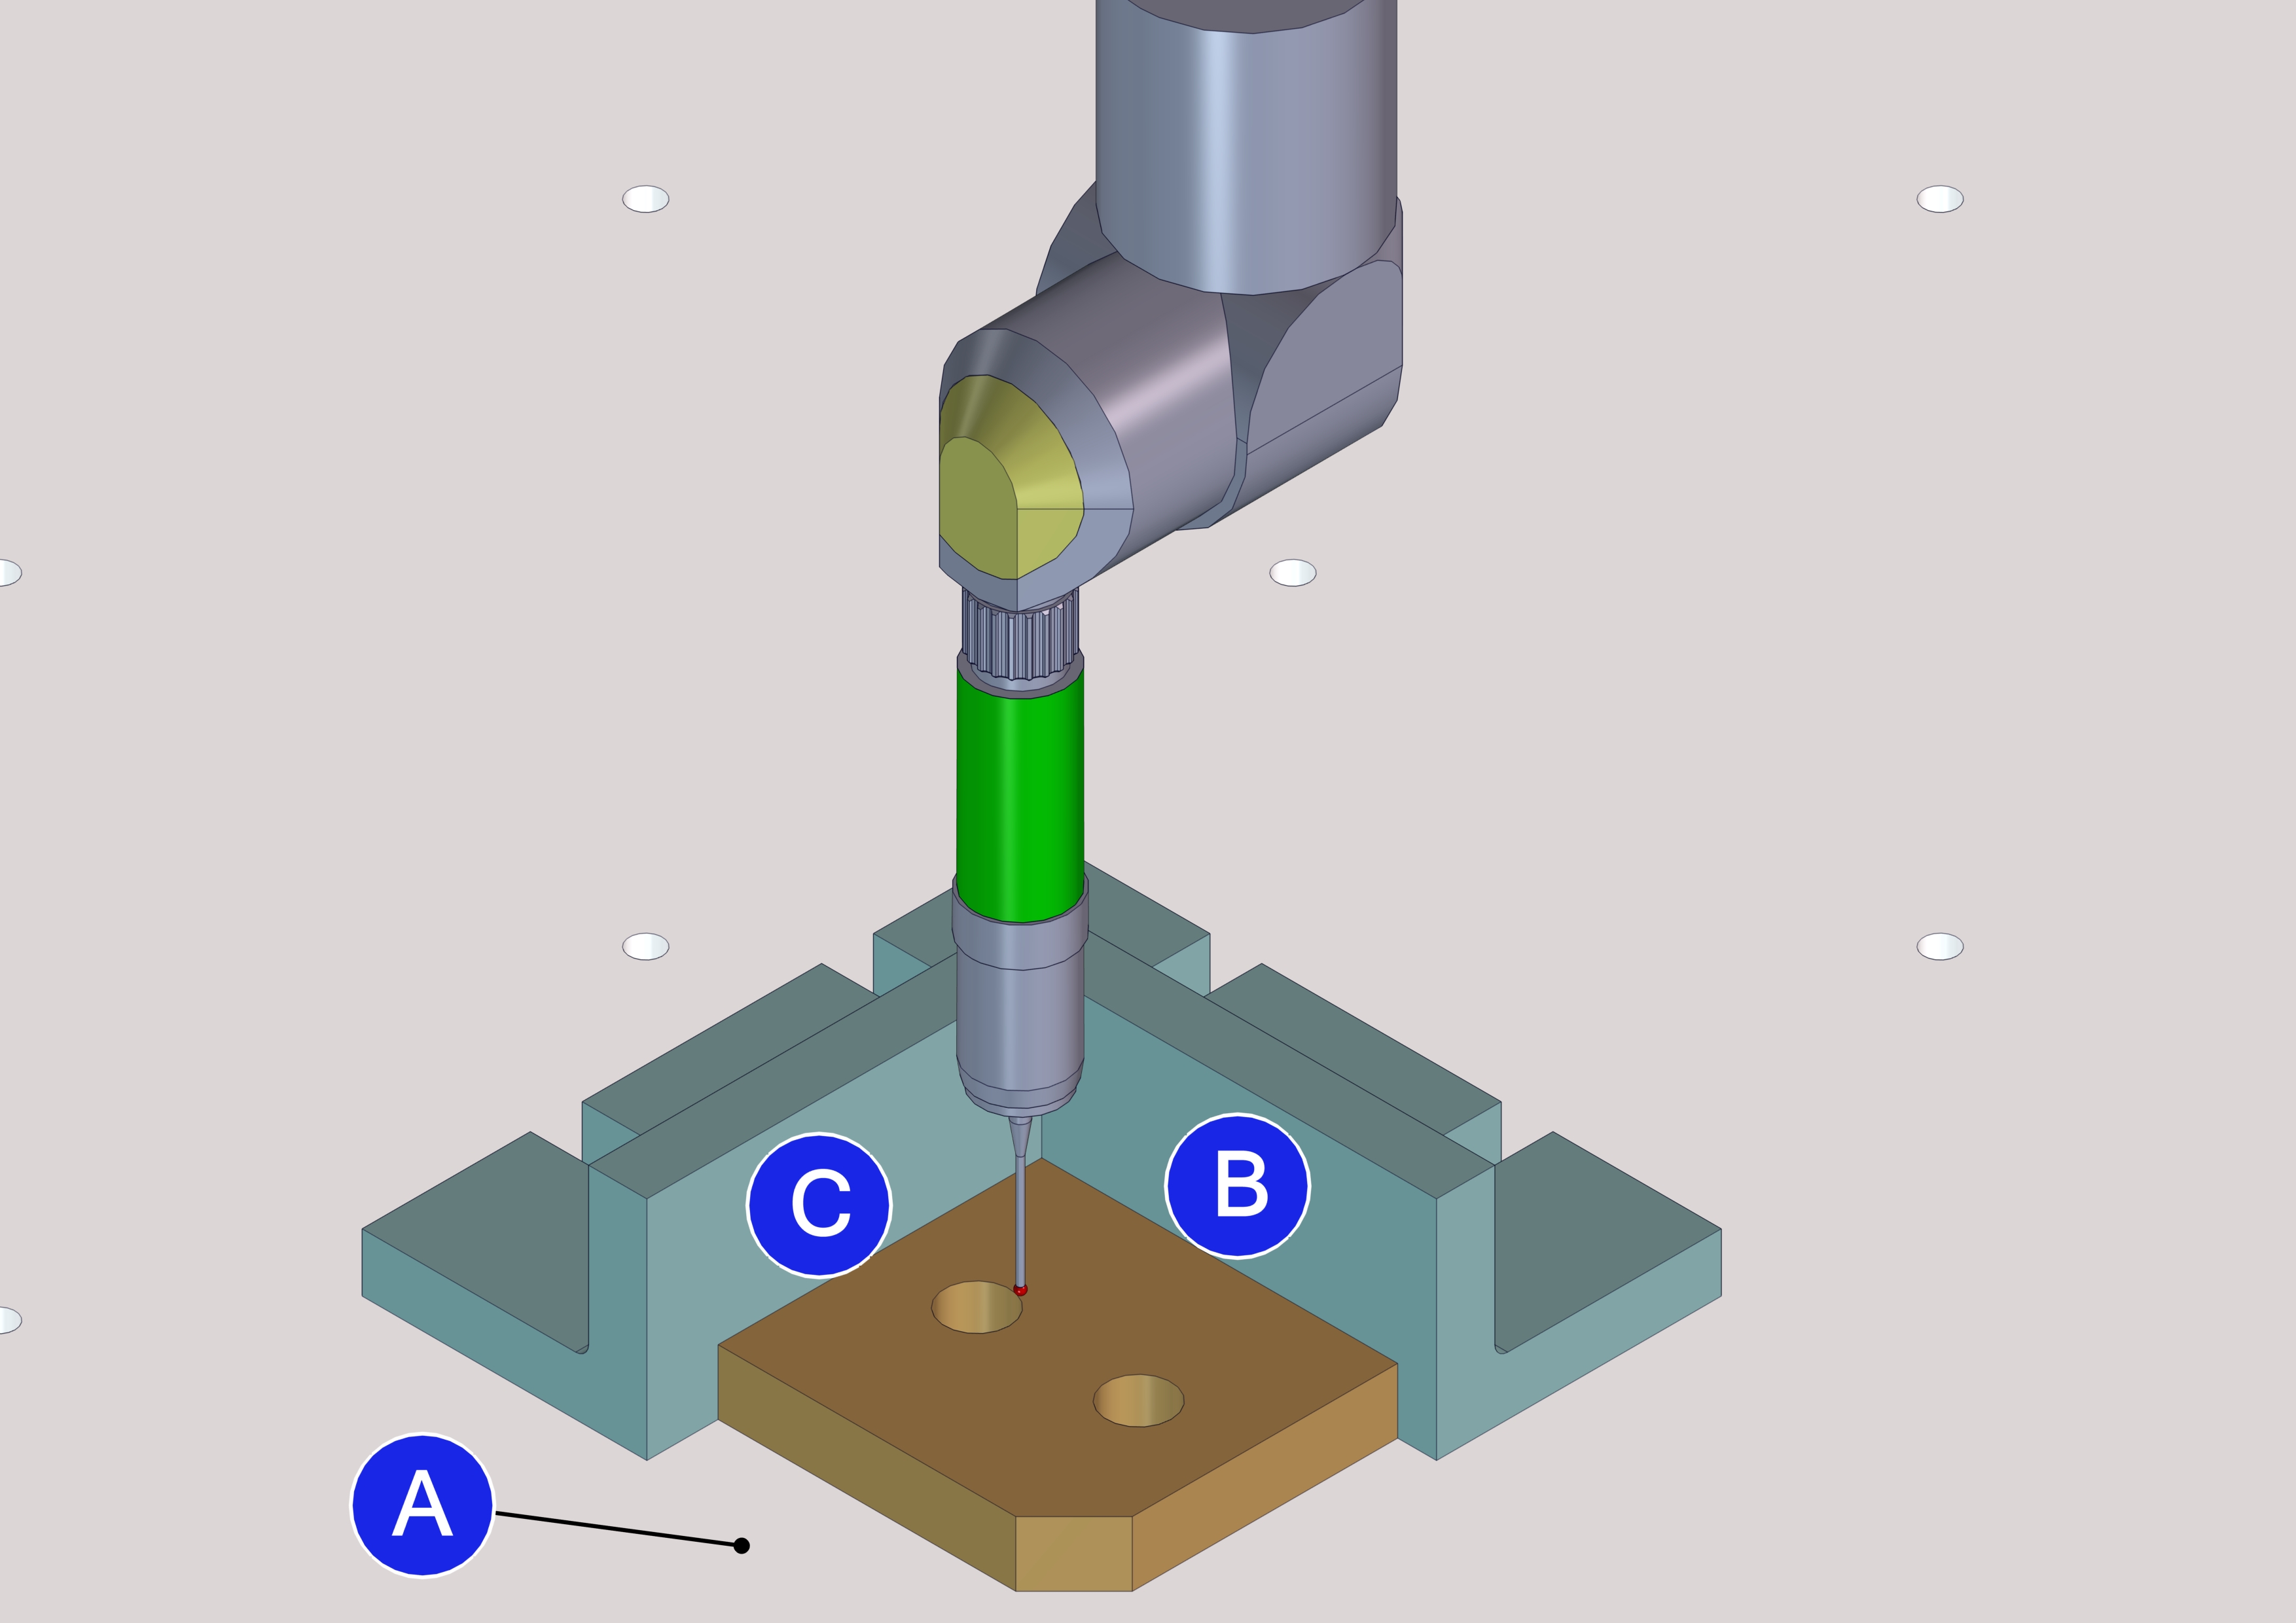
Fig. 3 - Per il calcolo della tolleranza disponibile, è necessario utilizzare una procedura complessa che comporta il controllo del diametro del foro, la somma della tolleranza al bonus disponibile e infine il rilievo della posizione dell’asse del foro. Naturalmente si richiede il bloccaggio del pezzo in un sistema di riferimento a 3 piani (Datum Reference Frame, DRF) rispettando la sequenza dei datum prevista dal disegno.
Fig. 3 – Per il calcolo della tolleranza disponibile, è necessario utilizzare una procedura complessa che comporta il controllo del diametro del foro, la somma della tolleranza al bonus disponibile e infine il rilievo della posizione dell’asse del foro. Naturalmente si richiede il bloccaggio del pezzo in un sistema di riferimento a 3 piani (Datum Reference Frame, DRF) rispettando la sequenza dei datum prevista dal disegno.

Per questo motivo viene illustrata una nuova procedura semplice e immediata attraverso delle considerazioni sulle dimensioni del contorno del foro, definendo una relazione dinamica e funzionale tra la dimensione del foro soggetta a tolleranza dimensionale e la tolleranza di posizione. Se si considerano tutte le posizioni assunte dal foro all’interno della zona di tolleranza di 0.4 mm, viene ottenuto un contorno interno da non violare che definisce la dimensione virtuale cioè il contorno teorico interno di accoppiamento (Inner Boundary, IB); la dimensione virtuale è una quantità costante (19,4 mm), ottenuta sottraendo la tolleranza (0.4) dalla dimensione di massimo materiale (19,8). Questa dimensione corrisponde anche a quella dei perni di controllo di un calibro funzionale, che possono essere simulati da un controllo effettuata con macchina di misura a coordinate.
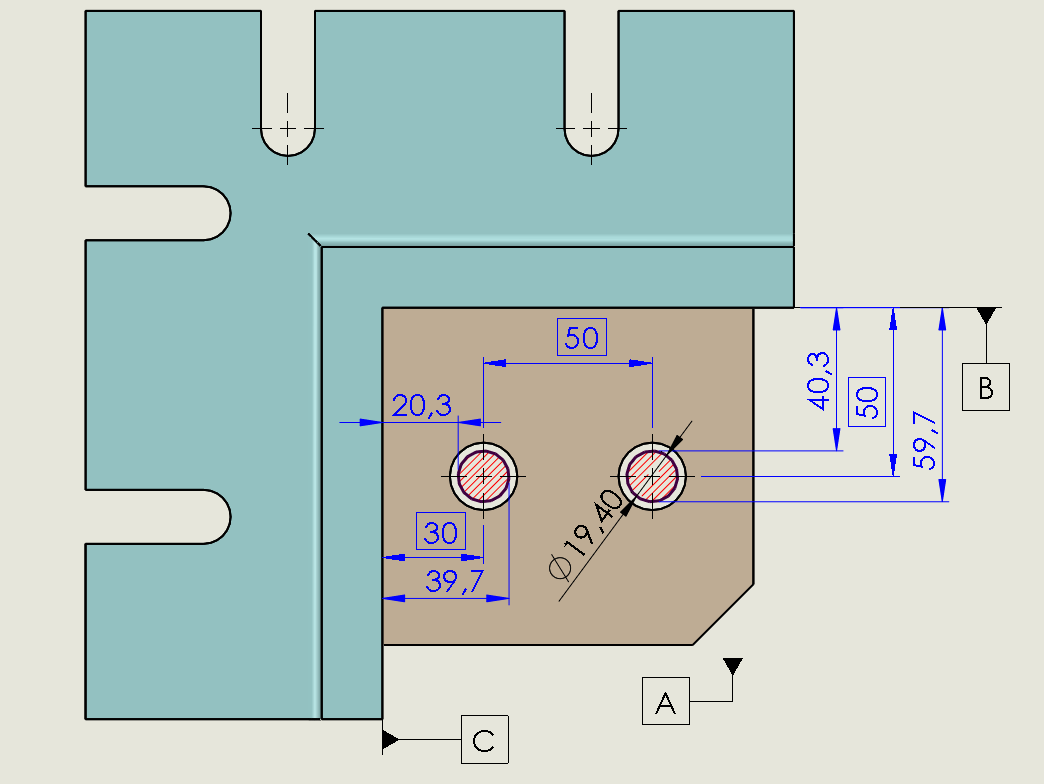
Fig. 4 - La condizione virtuale rappresenta il contorno interno del foro da non violare (è anche la dimensione del calibro funzionale). La dimensione virtuale è una quantità costante (19,4) ottenuta sottraendo la tolleranza (0.4) dalla dimensione di massimo materiale (19,8 mm). Il controllo con macchina CMM dovrà quindi evitare che il contorno del foro violi l’Inner Boundary, le cui distanze dai riferimenti possono essere ottenute facilmente.
Fig. 4 – La condizione virtuale rappresenta il contorno interno del foro da non violare (è anche la dimensione del calibro funzionale). La dimensione virtuale è una quantità costante (19,4) ottenuta sottraendo la tolleranza (0.4) dalla dimensione di massimo materiale (19,8 mm). Il controllo con macchina CMM dovrà quindi evitare che il contorno del foro violi l’Inner Boundary, le cui distanze dai riferimenti possono essere ottenute facilmente.

Il controllo con macchina CMM dovrà quindi evitare che il contorno del foro violi l’Inner Boundary-Volendo ottenere le distanze dai riferimenti dell’Inner Boundary della figura 4, basterà addizionare e sottrarre, dalla dimensione teoricamente esatta, la metà della dimensione virtuale.

Additive manufacturing

Una parete di ceramica per raffrescare le città senza spreco di energia

Con estati sempre più calde e ondate di calore più frequenti, il raffrescamento degli edifici e degli spazi urbani richiede soluzioni meno energivore dei tradizionali sistemi di climatizzazione. In questa direzione si inserisce il lavoro dei ricercatori della Graz University

Metodologie di progettazione

Risorse tecniche e fornitori: il vero collo di bottiglia dei progetti waterfall

Nei progetti gestiti con approccio waterfall la schedulazione è solida solo se lo sono le risorse che la sostengono: progettisti, macchinari, materiali e fornitori. ecco come pianificarli, bilanciarne i carichi e controllarli per evitare che una risorsa sovrallocata o un

Approfondimenti

Verso una governance più solida e strutturata del PDM

Attraverso metodo, regole condivise e indicatori di performance, le aziende possono trasformare il dato tecnico in una risorsa strategica, capace di migliorare la continuità operativa, ridurre le inefficienze e abilitare processi decisionali più rapidi e affidabili. Approfondiamo questo tema con

Design thinking

L’uomo al centro: progettare per la complessità

Progettare per la vera complessità richiede di abbandonare l’estetica di superficie per tornare a verità umane fondamentali: un prodotto digitale non vive nel vuoto, ma interagisce con il sistema nervoso dell’utente, con la sua diversità funzionale e con l’ecosistema fisico